


En øyeslynge kan se perfekt ut og fortsatt være en forpliktelse. En 16 mm hylsesikret wire øyeslynge presset med en matchet dyse i full tonnasje, ved bruk av en hardhetssertifisert aluminiumshyl...
READ MORE
En dekkshånd som dumper en 60-meters fortøyningsline i en løs haug på slutten av et skift, vil betale for det på det neste: knuter å plukke ut, vri for å fjerne, og et stivt sett med svinger som kjemper mot alle som berører tauet. Det pålitelige svaret på hvordan du kveiler tau for lagring kommer ned til tre vaner. Vikle tauet i løkker som kan avbryte vridningen i stedet for å legge det til, lås den ferdige spolen slik at den ikke kan løsne av seg selv, og hold den spolen tørr, skyggefull og fra gulvet til tauet er nødvendig igjen.
Detaljene endres med materialet. En flettet polyesterline, et tretrådet nylonfortøyningstau og et ståltau reagerer forskjellig på kveiling, og hver straffer uforsiktig lagring på sin egen måte. Denne veiledningen tar for seg håndkveilingsmetodene som fungerer for fiber og syntetisk tau, trommelviklingsreglene som gjelder for ståltau, endebehandlingene som hindrer tauender fra å rakne opp på hyllen, og oppbevaringsforholdene som avgjør om et tau kommer ut av lageret klar til arbeid eller klart for skrapbeholderen.
Spole for å kontrollere vridning, lås spiralen og oppbevar den tørt og skyggelagt: disse tre vanene avgjør om et tau forlater lageret klar for arbeid.
Hvorfor viklingsmetoden du velger betyr noe
De fleste tau har retning konstruert inn i det. Tretrådet lagt tau er bygget av tråder vridd spiralformet rundt tauets senterlinje, og til og med flettet tau balanserer spenningen mellom dekselet og kjernen. Når et lagt tau vikles inn i enkle løkker, legger hver hel løkke til omtrent en hel omdreining i samme retning. Førti løkker betyr omtrent førti akkumulerte svinger, og når endene er frie, må disse svingene unnslippe et sted. De dukker opp som knekk, hokker og løkker som smekker sammen i overhåndsknuter i det øyeblikket tauet slippes.
Twist er ikke bare et håndteringsproblem. Et kinket syntetisk tau har blitt overbelastet ved knekken, og arbeidsstyrken er redusert fra det tidspunktet. I ståltau er innsatsen høyere: en knekk forskyver tråder permanent, og akseptert riggingspraksis er å kutte ut den skadede seksjonen og terminere tauet på nytt, fordi et knekket ståltau ikke kan stoles på under belastning. Twist lagret i et tau mater også dårlig inn i maskinvare og maskiner, fra snerrede vinsjtrommer til ujevn spole på en haspelmaskin.
Dette er grunnen til at det i det hele tatt eksisterer kveilingsmetoder som kansellerer vridning. Åttetalsspolen og over-under-spolen veksler vriretningen fra løkke til løkke, slik at tauet kommer ut av lagringen nær nøytral. Å velge riktig metode er derfor ikke et spørsmål om vane eller utseende; det er forskjellen mellom et tau som beholder sin geometri og et som sakte husker hver feil.
Hver enkel løkke legger til vridning, så metoder som veksler eller avbryter vridningen beskytter både tauets håndtering og dets nominelle styrke.
Hvordan vikle tau for lagring: trinn for trinn
Sekvensen nedenfor fungerer for et bryggemannskap, et riggeloft eller et gårdsverksted med ingenting mer enn fri gulvplass. Det tar noen minutter lenger enn å stappe tau inn i en søppelkasse, og det betaler tilbake den tiden ved første trekk i neste jobb.
- Inspiser og flak tauet først. Kjør hele lengden gjennom hendene dine, se etter kutt, slitasje, glass eller flate flekker, og legg tauet rett ut slik at eksisterende vridninger kan unnslippe før viklingen begynner.
- Fjern gjenværende vri. Heng tauet fra et høyt punkt og la den frie enden rotere til den stopper, eller gå i lengden mens du lar enden spinne fritt. Oppbevaring av et vridd tau låser som vrir seg inn i flere måneder.
- Velg en løkkestørrelse som matcher lagringsplassen. Løkker med en omkrets på ca. 90 til 180 cm passer til verkstedhyller og knagger. Større spoler henger bedre på brede kroker, mindre spoler passer til binger, men alt strammere enn ca. 30 cm i diameter setter permanent bøyeminne til stivt tau.
- Spole med en liten kontravridning for lagt tau. Etter hvert som hver løkke dannes, roter du tauet en kvart omdreining mellom tommel og pekefinger i retningen som løsner leggingen. Flettet tau trenger langt mindre av denne korreksjonen, og over-under-metoden erstatter det helt.
- Hold løkkene jevne. En spole med løkker av matchende lengde sitter flatt på en hylle, henger uten en tung side, og betaler ut uten kamp.
- Lås spolen. Hold løkkene sammen, og pakk deretter arbeidsenden tett rundt midten av spolen seks til åtte ganger. Før en bukt av enden gjennom toppen av spolen, brett den ned over hele bunten, og trekk halen stramt. Spolen kan nå ikke løse seg selv om den blir slått rundt.
- Oppbevar den riktig. Heng spolen på en avrundet tapp som er bred nok til å støtte den, eller sett den flatt på en hylle. La aldri en låst spole ligge på et betonggulv, der fuktighet og grus jobber inn i omslagene.
For tau lengre enn ca. 80 meter, eller for stivt tau som motstår håndkveiling, etterlater metoden på åttetallet beskrevet i neste avsnitt vanligvis mindre vridning og utbetaler seg raskere enn den enkle sløyfespolen.
Inspiser, fjern vri, kvei med kontrollert vri, lås bunten og få spolen av gulvet: fem trinn som tar minutter og beskytter måneder med taulevetid.
Vanlige kveilingsmetoder og hvor hver enkelt passer
Ingen enkelt spole passer til alle tau, lengder og oppbevaringsrom. De fem metodene nedenfor dekker de fleste verksted-, marine- og feltsituasjoner, og hver fortjener sin plass av en bestemt grunn.
Alpine coil
Løkker samlet over skulderen og festet med omslag. Rask å lage og lett å bære, men det gir en vri på tauet. Best opp til ca 60 m. Sommerfuglspiral
Løkker brettet til en åttefigur stabel i midten. Bærer komfortabelt på rygg og skuldre og holder vridningen lav. En favoritt for klatre- og arboristtau. Åtte-figur spole
Løkker krysset i et åttefigursmønster mellom to punkter. Utmerket vrikontroll og veldig rask å betale ut. Trenger mer plass å bygge. Over-under coil
Veksler sløyferetning for å avbryte vridning på lange linjer. Standard praksis for brygge-, scene- og eventmannskaper som håndterer tau og kabel over 50 m. Kjede synd
Tauet er heklet til en kjede. Korteste lagringsfotavtrykk og flokebestandig, men den må løsnes helt før bruk.
| Metode | Vri kontroll | Praktisk lengde | Utbetalingshastighet | Typiske brukere |
|---|---|---|---|---|
| Åtte-figur spole | Utmerket | 20 til 80 m | Veldig fort | Rigging av loft, redningslag |
| Over-under coil | Utmerket with practice | 50 m og lengre | Rask | Havne-, scene- og bruksmannskaper |
| Sommerfuglspiral | Veldig bra | 30 til 80 m | Rask | Klatrere, arborister, grottearbeidere |
| Alpine coil | Rettferdig | Opp til 60 m | Moderat | Generell bruks- og gårdsbruk |
| Kjede synd | Bra | Korte til middels linjer | Sakte | Kompakt oppbevaring av verktøy og ledning |
Tilpass spolen til taulengden og lagringsplassen: spoler med åtte tall og over-under vinner på vrikontroll, alpin- og sommerfuglspoler vinner på hastighet og portabilitet.
Hvilken coiling-metode sparer mest tid ved omdistribuering
Adjektiver er enkle, så sammenligningen nedenfor setter grove tall på forskjellen. Øvelsen er illustrativ: en erfaren fører, ett 50 meter flettet polyestertau og en stoppeklokke. Hvert tau ble lagret i to uker ved hjelp av en annen metode, deretter tidsbestemt etter hvert som det ble betalt rett ut og klart for arbeid. Tidene vil variere med tautype, spolestørrelse og førerferdighet. Mønsteret mellom stolpene, snarere enn de eksakte sekundene, er det som overføres til ekte verksteder.
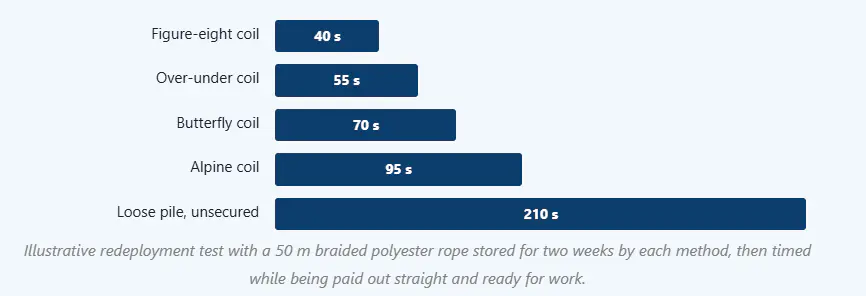
Åttetallets spolen utbetales raskest fordi løkkene krysser i vekslende retninger, så vridningen som er lagret i en sløyfe blir kansellert av den neste. Over-under-spolen avsluttet like bak av samme grunn, selv om den krever mer teknikk fra føreren og starter vanligvis tregere for nybegynnere. Sommerfuglspolen presterte bra fordi dens brettede løkker også veksler, men de ekstra brettene gir litt håndteringstid. Alpinspolen tapte terreng fordi hver løkke snur tauet på samme måte, og to ukers lagring ga den vritiden til å sette seg inn i tauets minne. Den løse haugen var ikke en lagringsmetode i det hele tatt, og tiden reflekterer å sortere ut overhåndsknuter i stedet for å betale ut en kveil. Hver knute som finnes i en haug er også en styrkestraff, fordi en tett overhåndsknute kan kutte arbeidsstyrken til et syntetisk tau med stor margin, ofte oppgitt på rundt halvparten. Det betyr at haugen ikke bare koster sekunder, den koster kapasitet. I et verksted som trekker tau et dusin ganger om dagen, blir forskjellen mellom 40 sekunder og 210 sekunder reell arbeidskostnad i løpet av en måned. Det samme mønsteret skalerer opp i industrien, der et sammenfiltret 200 meter ståltau på gulvet er et sikkerhetsproblem så vel som et planleggingsproblem. Det er nettopp derfor ståltauoperasjoner erstatter håndkveiling med trommelvikling, som neste avsnitt dekker. Leksjonen overføres direkte: kontrollerte løkker inn, kontrollert tau ut.
Twist-kansellerende spoler som åttetallet reduserer omfordelingstiden dramatisk og unngår styrketapet som følger med knuter.
Kveiling og lagring av ståltau på den industrielle måten
Håndkveilingsregler endres fullstendig for ståltau. En knekk i et fibertau er en ulempe; en knekk i ståltauet er permanent strukturell skade, fordi trådene er forskjøvet og ikke kan jobbes tilbake på plass. Bransjepraksis er å kutte ut eventuelle knekkede seksjoner og terminere tauet på nytt, så lagringsmetoden må forhindre at det dannes knekk i utgangspunktet.
Den riktige tilnærmingen er å holde ståltau på hjul og tromler. Tauet skal forbli på den opprinnelige spolen til det er nødvendig, og når tauet overføres mellom hjulene skal det løpe topp til topp eller bunn til bunn. Når du ruller fra toppen av en hjul til bunnen av en annen, får du en omvendt bøy i hver vikling, og omvendte bøyninger er hvor trettheten viser seg først. Trommel- og skivediametere har også betydning: Som en arbeidsregel bør trommeldiameteren være minst tjue ganger taudiameteren for generell service, og større for høysyklus eller kritiske løft. Spoler hører hjemme på stativer eller A-rammer fra gulvet, dekket mot støv og fuktighet, og roteres av og til slik at smøremidlet omfordeles i stedet for å legge seg i bunnen.
For verksteder og varehus som håndterer tau i alvorlige lengder, går det sakte og utrygt å trekke og avvikle for hånd, og det er her en ståltauopprullingsmaskin fortjener sin plass. En drevet opprullingsmaskin kontrollerer spenningen og hastigheten under opptrekking og utbetaling, holder omslag jevnt over trommelen, og beskytter både tauet og operatøren. Utstyr av denne typen er et standardtilbud fra en produsent av ståltaubearbeiding som Jiangsu Xingtai hydraulisk produksjon Co., Ltd., som har bygget hydraulisk tauutstyr siden 1992 og forsyner brukere over hele Europa, Asia og utover.
XT-1600 wireopprullingsmaskin En drevet spolemaskin som vikler og vikler av ståltau med kontrollert spenning og jevn spole, slik at lagret tau ikke knekker eller floker seg sammen. Den passer til verksteder som håndterer tau i alvorlige lengder der manuell kveiling er treg og usikker. Se produkt →
Ståltau er lagret på spoler, aldri i håndspoler: kontrollert spenning, riktige trommelforhold og dekkede trommelstativ holder knekk og korrosjon unna et lagret tau.
Klargjøring av tauender før kveiling for lagring
Tauender svikter først i lagring. En upisket syntetisk tauende fryser til en børste av filamenter, og et tre-trådet lagt tau med en løs ende kan bokstavelig talt løse seg tråd for tråd mens den står på en hylle. Ti minutter med sluttforberedelse før spolen legges til lagring forhindrer begge problemene.
For fiber og syntetisk tau, pisk hver ende med hyssing eller polyestertape, eller varmeforsegl filamentene til helsyntetisk tau slik at de smelter sammen til en hard spiss. Forsegling bør trenge gjennom tråden i stedet for bare å glasere overflaten, og naturfibertau er avhengig av tett pisking fordi det ikke kan smeltes.
For ståltau trenger endene mekanisk beskyttelse før noe annet. Ved å gripe tak i tråden som er viklet tett på klippepunktet, stopper trådene fra å løsne, og for tau som vil bli terminert etter lagring, fortsetter forberedelsen med avsmalning slik at trådene kommer rent inn i hylser og terminaler. Gløding av en ståltauende avlaster og strammer strengstrukturen før spissen dannes, og det er grunnen til at gløde- og avsmalningsmaskiner sitter ved siden av presser i ethvert seriøst riggeverksted. Leverandører som Xingtai bygger dedikerte maskiner for hvert trinn, fra gløding og avsmalning til kutting og smelting, så sluttbehandlingen matcher jobben i stedet for å improviseres med en kvern.
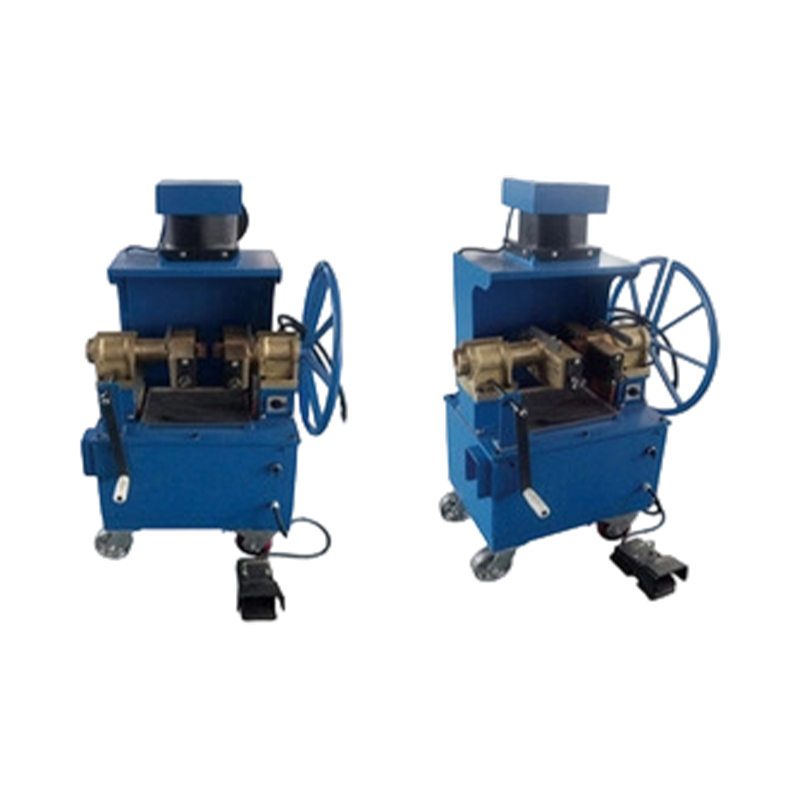 RDQ-1011 trådglødings- og avsmalningsmaskin Denne maskinen gløder og avsmalner tauender slik at tråder kommer rent inn i hylser og terminaler etter lagring. Kompakt og lett å flytte, den håndterer heis-, gruve- og krantau innenfor diameterområdet uten å bytte ut deler. Se produkt →
Pisk eller forsegl fibertauender og grip eller avsmalnende ståltauender før lagring, fordi en ubeskyttet ende vil løsne på hyllen.
Oppbevaringsforhold som beskytter et kveilet tau
En perfekt spole brytes fortsatt ned i feil miljø. Ultrafiolett sollys sprø polypropylen og nylon, så kveilet tau hører hjemme i et skap, en pustende veske eller et skyggelagt stativ i stedet for på en åpen vegg som vender mot et vindu. Fuktighet driver mugg inn i naturfibertau og korroderer beslagene på syntetiske tau, så et tørt, ventilert hjørne slår en fuktig kjeller hver gang. Hold tau unna batteriladere, syrer, alkalier, løsemidler og malingslager, fordi kjemisk forurensning kan svekke syntetisk tau uten synlige tegn.
Fysisk lagring betyr like mye som klima. Heng spoler på avrundede knagger i stedet for tynne, skarpe kroker, siden en smal krok konsentrerer bøyestress på ett punkt av tauet i flere måneder. Hold spoler unna betonggulv, som transporterer fuktighet og fører grus inn i omslagene. Gi hver spole nok plass til at luften kan bevege seg rundt den, og aldri stable tunge gjenstander oppå lagret tau eller på et tauoppbevaringsstativ som er lastet over dets hensikt.
Langtidslagring trenger en tidsplan. Sjekk lagrede spoler hver tredje til sjette måned, rull ut kort for å slappe av tauet, og roter lageret slik at det eldste tauet brukes først. Før noe tau lagres igjen, rens av gjørme og salt, la det tørke naturlig vekk fra direkte varme og inspiser det igjen. Når en skadet seksjon blir funnet, kutt den ut i stedet for å lagre problemet, og klargjør den nye enden ordentlig før du spoler den sammen igjen. En skjære- og avsmalningsmaskin gjør reparasjonen rask og repeterbar, noe som betyr noe når et mannskap trenger tauet tilbake i bruk samme dag.
 RDQ-1012 skjære- og avsmalningsmaskin for ståltau En hurtigoppvarmende kutte- og avsmalningsmaskin for klargjøring av nye tauender etter at skadede seksjoner er kuttet ut under lagringsinspeksjoner. Den produserer glatte koniske ender og lar mannskaper returnere tauet til service samme dag. Se produkt →
Tørk, skyggelagt, av gulvet og kontrollert med noen måneders mellomrom: lagringsforholdene bestemmer tauets levetid like mye som kveilmetoden gjør.
Søknadsscenarier og utvalgspunkter
Fibertau og ståltau deler målet om ryddig oppbevaring, men når det via forskjellige ruter, og å sammenligne dem side om side gjør valgpunktene åpenbare.
| Fiber og syntetisk tau | Ståltau |
|---|---|
| Kveiling: alpin-, sommerfugl- eller åttefigurshåndspoler, dimensjonert til hyllen eller knaggen. | Vikling: taufester på spoler eller trommer, viklet under spenning, topp til topp mellom hjulene. |
| Sikring: seks til åtte låseomslag med en bukt ført over spolen. | Sikring: fester ved kuttede ender, spoleflenser intakte, holdestifter på plass. |
| Lagring: hengt på avrundede knagger eller hyllet i poser og binger, fra gulvet. | Lagring: ruller på stativ eller A-rammer, tildekket, rotert med jevne mellomrom. |
| Hovedrisikoer: vriminne, UV-eksponering, mugg, kjemisk kontakt. | Hovedrisikoer: knekker som er permanente, korrosjon, knusing under belastning. |
| Valgpunkt: match spolediameteren til tauets stivhet og hylledybde. | Valgpunkt: match trommelbredde og trommeldiameter til taudiameter og lengde. |
Når tauvolumene vokser forbi det håndarbeid kan håndtere, skifter kjøpsbeslutningen fra spoler til utstyr. Enten en kjøper kjøper som sluttbruker, riggebutikk eller grossist som lagerfører forbruksvarer, gjelder den samme valglogikken: match maskinklassen med taudiametrene på butikkgulvet, bekreft at hylser og hylser er tilgjengelige i matchende størrelser, og favoriser en produsent med dokumentert kvalitetskontroll og eksporterfaring. En leverandør som dekker hele prosesskjeden, fra oppspoling og gløding til pressing og tilbehør, fjerner også tilpasnings- og toleranserisikoen som kommer fra blandemaskiner og forbruksvarer fra ikke-relaterte kilder.
Fibertau vil ha vridningsavbrytende håndspoler, ståltau vil ha kontrollert trommelvikling, og volumet bestemmer når det skal gå fra hender til maskiner.
Ofte stilte spørsmål om kveiltau for lagring
Hva er den beste måten å kveile tau for lagring?For de fleste fiber- og syntetiske tau under ca. 80 meter, gir en åttefigur eller over-under coil den beste kombinasjonen av vrikontroll og utbetalingshastighet. Flak tauet rett først, kvei opp med vekslende eller motsnoede løkker, lås bunten med seks til åtte viklingssvinger og en bukt ført over spolen, heng eller hyll den deretter tørr og skyggelagt. |
Bør jeg kveile tau med eller mot klokken?For tre-trådet lagt tau, kvei i retningen som matcher leggingen og legg til en liten mottvinning til hver løkke, eller bruk ganske enkelt over-under-metoden, som avbryter vridningen automatisk uansett retning. Flettet tau har ingen dominerende legging, så begge retningene fungerer så lenge løkkene holder seg jevne. |
Hvordan lagrer jeg ståltau uten å knekke det?Hold den på en snelle. Ståltau bør aldri kveiles for hånd i tette løkker for lagring, fordi en knekk er permanent skade som må kuttes ut. Vikle tauet på en trommel under strekk, hold trommeldiameteren minst omtrent tjue ganger taudiameteren, oppbevar spoler på stativer utenfor gulvet, og dekk dem til mot støv og fuktighet. |
Hvor stramt skal viklingene rundt et kveilet tau være?Koselig, ikke knusende. De seks til åtte innpakningssvingene trenger bare å stoppe spolen fra å vikle seg ut, og en bukt som går over toppen låser dem på plass. Å pakke hardt nok til å komprimere tauet flater ut løkkene og setter bøyeminnet til et stivt tau. |
Kan et kveilet tau holde seg i lagring i flere måneder?Ja, hvis spolen er låst, tørr, skyggelagt og utenfor gulvet. Inspiser lagret tau hver tredje til sjette måned, rull det ut kort for å slappe av løkkene, og roter lageret slik at eldre tau brukes først. Enhver skadet seksjon funnet under en inspeksjon bør kuttes ut og enden klargjøres på nytt før tauet går tilbake til lagring. |
De samme tre prinsippene svarer på nesten alle lagringsspørsmål: kontroller vri, lås spolen og administrer miljøet.
Relatert lesing og ressurser
Disse sidene fra Xingtai-nettstedet går dypere inn på utstyrssiden for tauhåndtering og ståltaubehandling.
- For en nærmere titt på drevet kveilutstyr, se hva en ståltaurullemaskin brukes til i industrielt opptaks- og utbetalingsarbeid.
- Maskinene og tilbehøret det refereres til i denne veiledningen kommer fra Jiangsu Xingtai Hydraulic Manufacturing , en produsent av ståltaubehandlingsutstyr etablert i 1992.
Når håndkveiling ikke lenger er nok, tar drevet oppspoling og sluttbehandlingsutstyr over, og ressursene ovenfor viser hvordan.
Kveiling av tau for lagring er en liten disiplin med en uforholdsmessig gevinst. Et tau som er kveilet med kontrollert vri, låst sikkert og oppbevart på et rent, tørt, skyggefullt sted vil betale seg raskt, holde sin nominelle styrke og vare lenger enn tau som er dumpet i en haug. Begynn med åtte- eller over-under-metoden for fibertau, hold ståltau på spoler under riktig spenning, behandle endene før de noen gang når hyllen, og gå gjennom lagringsområdet med noen måneders mellomrom. Tauet vil betale tilbake oppmerksomheten ved den første jobben etter hver lagringsperiode.
Noen få disiplinerte minutter på slutten av hver jobb er alt som skiller et tau som varer fra et tau som klippes tilbake tidlig.
VÅRE PRODUKTER
Anbefalte produkter
Nyheter
-
-
Tolv millimeter ståltau, en 4,5 meter ferdig slynge, og en 10 mm feil ved kuttet. Det er sekvensen mange slyngebutikker møter på en mandag morgen: øyet lander ikke der tegningen sier det skal, h...
READ MORE -
Se for deg et verksted som nettopp har vunnet en kontrakt for å produsere 120 identiske ståltaustropper, hver 3,75 meter lang med en strukket aluminiumshylse i den ene enden. Operatøren setter o...
READ MORE -
Et kveilhode er den roterende enheten som mottar ståltau, utglødde trådender eller trådstang og danner den til en tett kontrollert spiralspole. For produsenter som produserer ståltaustropper, ka...
READ MORE -
En ståltauprosessor i Sørøst-Asia avviste nylig nesten 30 prosent av en glødet batch fordi spolene hadde festet seg sammen og de ytre lagene var ripet opp uten å kunne repareres. Ovnsprofilen va...
READ MORE
Hold kontakten med Xingtai.

Hvis du trenger tilpasset hydraulisk utstyr eller teknisk konsultasjon, vennligst kontakt gjerne Xingtai salgs- og ingeniørteam.
Hurtigkoblinger
Kontakt oss
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Longgang Road nr. 3, Gaogang Port Street, Taizhou City, Kina.
Opphavsrett © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle rettigheter reservert. Tilpassede produsenter av hydrauliske maskiner Engros ståltau swagers Factory

