


En øyeslynge kan se perfekt ut og fortsatt være en forpliktelse. En 16 mm hylsesikret wire øyeslynge presset med en matchet dyse i full tonnasje, ved bruk av en hardhetssertifisert aluminiumshyl...
READ MORE
En ståltauprosessor i Sørøst-Asia avviste nylig nesten 30 prosent av en glødet batch fordi spolene hadde festet seg sammen og de ytre lagene var ripet opp uten å kunne repareres. Ovnsprofilen var korrekt, den beskyttende atmosfæren var stabil, og syklustiden samsvarte med materialspesifikasjonen. Feilene kom ikke fra selve varmebehandlingen. De kom fra glødebærerne for trådspoler som holdt spolene under syklusen.
Glødebærere for trådspoler er ikke passive bokser som bare transporterer spoler inn i ovnen. De kontrollerer hvor mye kontakt trådoverflaten har med stålkonstruksjoner, hvor fritt ovnsatmosfæren sirkulerer mellom lagene, hvor jevnt stabelen fordeler vekten, og hvor mye mekanisk misbruk spolekantene opplever under lasting og lossing. Ved batchgløding er bærerdesign en av de mest direkte variablene et anlegg kan endre for å eliminere klebe- og ripefeil uten å berøre ovnsinnstillingene.
Denne artikkelen forklarer hva glødebærere er, hvorfor de forårsaker eller kurerer de vanligste batchglødingsdefektene, hvilke bæreretyper og materialer som er tilgjengelige, og hvordan du velger, integrerer og vedlikeholder bærere slik at de yter konsekvent over mange års bruk. Den kobler også transportørbeslutninger til den bredere trådbehandlingslinjen, inkludert utstyr for oppspoling, oppspoling og ståltauende.
Siden 1992 har selskapet vårt produsert ståltaubehandlingsutstyr, inkludert utglødningsmaskiner for ståltau, spolemaskiner, hydrauliske pressemaskiner og matchende tilbehør, for kunder i mer enn et dusin land. Veiledningen i denne artikkelen gjenspeiler feltmønstrene vi har observert når prosessorer kombinerer sine spoleutglødningslinjer med sluttgløding og etterbehandlingsoperasjoner.
Glødebærere for wire coilers påvirker direkte hvorvidt en batch av glødet wire kommer ut ren eller blir skrap; bærervalg fortjener samme oppmerksomhet som ovnskalibrering.
Annealing Carriers for Wire Coilers: Definisjon og rolle i batch-gløding
En annealing-bærer er en gjenbrukbar kurv, brett, ramme eller armatur som støtter trådspoler under batch-gløding. Den holder spolegeometrien intakt, skiller tilstøtende lag slik at trådoverflater ikke sveises sammen, lar ovnsatmosfære og varme nå hver sving, og gjør stabelen mekanisk stabil slik at den kan løftes av en kran, en skyver eller en lademaskin uten å forskyve seg.
I en typisk batch-glødeoperasjon vikles tråden på en spole, senkes ned på en bærer og stables to, tre eller fire bærere høyt inne i en klokkeovn eller en boksovn. Ovnen forsegles, spyles med nitrogen eller hydrogen, varmes opp til glødingstemperaturen, holdes i den nødvendige bløtleggingstiden og avkjøles deretter på en kontrollert måte. Hvert trinn i den syklusen utøver krefter på ledningen som bæreren må håndtere.
Direkte kontakt mellom spolelag er det sentrale problemet. Ved glødetemperaturer kan rene ståloverflater binde seg gjennom diffusjon, spesielt under det kompressive trykket fra stablede spoler. En godt utformet bærer reduserer kontaktområdet, introduserer separasjonsfunksjoner som perforerte plater eller trådnett, og fordeler egenvekten til stabelen slik at intet enkelt lag bærer for stor lokal belastning.
Bærere påvirker også atmosfæresirkulasjonen. Ved hydrogenklokkegløding, for eksempel, må gassen strømme gjennom spolestabelen og fjerne forurensninger fra overflaten. En bærer med lavt åpent område blokkerer som flyter, forlenger syklustiden og skaper lokale variasjoner i oksidtilstanden. En bærer med sjenerøs perforering, stiv geometri og nøye plasserte støtter gir atmosfæren en forutsigbar bane rundt og gjennom spolene.
Til slutt er bæreren et gjenbrukbart verktøy. Den må overleve hundrevis av sykluser med oppvarming, kjøling og mekanisk håndtering uten å forvrenge. Dette kravet styrer valget av byggemetode og materiale, som begge undersøkes senere i denne veiledningen.
Relatert lesing
Behandle glødebæreren som en termisk og mekanisk komponent i ovnen, ikke som en enkel oppbevaringsbeholder.
Feste- og ripefeil: Hvorfor bærerdesign bestemmer spolekvaliteten
Sticking er sammensmeltingen av tilstøtende ledningsoverflater ved lokaliserte kontaktpunkter. Riping er den mekaniske slitasjen av trådoverflaten når lagene skifter i forhold til hverandre under oppvarming, avkjøling eller ovnshåndtering. Begge defektene er blant de hyppigst rapporterte kvalitetsproblemene ved batchgløding av ståltråd og stang. Målet med mange redesign av glødebærer er nettopp å forhindre disse to defektene.
Dataene som er diskutert nedenfor kommer fra defektregistreringer samlet over flere batch-glødingsoperasjoner som behandlet ståltråd av medium karbon på stablebare bærere. Selv om hvert anlegg har sin egen blanding av ovnstilstand, atmosfærekvalitet og materialkvalitet, følger fordelingen av defektårsaker bemerkelsesverdig konsistente mønstre. I mer enn 60 prosent av de rapporterte tilfellene involverte hovedårsaken bæreren i stedet for ovnskontrolleren. Vi grupperte rapportene i fem kategorier av defektopprinnelse slik at behandlingsteam kan se hvor operatørforbedringer har størst innflytelse. Diagrammet nedenfor viser hvordan defektårsaker ble tilskrevet før anleggene optimaliserte sine glødebærere.
Defektattribusjon i batchgløding av trådspoler før bæreroptimalisering
Fester mellom tilstøtende spolelag 42 %
Riper forårsaket av grove eller deformerte støtter 26 %
Spoledeformasjon under stablingsbelastning 14 %
Overflatemisfarging fra blokkert gassstrøm 11 %
Håndtering av skader under overføring av spole-til-ovn 7 %
Fire av fem defektkategorier i diagrammet er direkte knyttet til bærerens design eller bærerens tilstand. Festing mellom tilstøtende spolelag sto for den største andelen med 42 prosent av rapporterte defekter; dette skjer når kontakttrykket og temperaturen er høy nok til at diffusjonsbindingen kan begynne. Bærere med flate, sammenhengende overflater gir ledningen færre kontaktpunkter, men større kontaktflater, noe som paradoksalt nok øker risikoen for å feste seg fordi hvert kontaktpunkt bærer høyt lokalt trykk. Perforerte bærere med smale støtteribber reduserer kontaktflaten dramatisk og viser den raskeste forbedringen i stikkrelaterte avvisninger. Riping utgjorde 26 prosent, og i de fleste tilfeller var grunnårsaken en ru bæreflate, sveisede grader eller en deformert støttestang som gned seg mot ledningen mens stabelen utvidet seg og trakk seg sammen. Spoledeformasjon ved 14 prosent følger typisk overstabling eller bruk av bærere med ujevne horisontale overflater. Misfarging ved 11 prosent er normalt forårsaket av blokkert gassstrøm, som er en annen bærerrelatert faktor, siden det åpne området til bæreren bestemmer hvor mye atmosfære som når midten av spolen. De resterende 7 prosent av defektene ble sporet til håndteringsskader under overføring mellom spolen, bæreren og ovnen, som igjen er et problem med bærergeometri og kompatibilitet med armaturer. Rent praktisk betyr dette at et anlegg kan redusere de totale utglødningsfeilene med mer enn halvparten ved å erstatte en solid-brettbærer med en riktig ventilert, lavkontaktkurv med samme fotavtrykk. Forbedringen er ikke spekulativ; flere prosessorer vi jobber med har kun endret bæreren og beholdt det samme ovnsprogrammet, og deres faste avvisninger falt med en størrelsesorden. Den viktige nyansen er at bærerdesign må samsvare med spolens bredde, spolens ytre diameter og stablehøyden til den spesifikke linjen; en bærer som fungerer bra for fintråd kan være helt feil for tung stang. Derfor, når et anlegg rapporterer en plutselig økning i ripefeil, bør den første inspeksjonen være av bærerflatene, ikke ovnstemperaturene. Regelmessig måling av bærerens flathet og tilstanden til kontaktkanter hører hjemme i samme kvalitetskontrollrutine som ovnstermoelementkalibrering.
Fordi mer enn 80 prosent av vanlige batchglødingsdefekter spores tilbake til bærergeometri, ventilasjon eller overflatetilstand, er optimalisering av bærere den raskeste rimelige pålitelighetsforbedringen som er tilgjengelig for wirecoil-glødere.
Vanlige typer glødebærere for trådspoler
Fem grunnleggende bærerdesign dekker de fleste batch-glødingsapplikasjoner i trådindustrien. Valget blant dem avhenger av spolestørrelse, vekt, glødetemperatur, atmosfærekrav og håndteringsutstyret som allerede er installert i anlegget. Tabellen nedenfor oppsummerer hovedegenskapene til hvert design.
| Transportørtype | Konstruksjon | Ventilasjon | Lastekapasitet | Passer best for |
|---|---|---|---|---|
| Perforert stålplateholder | Flat plate med runde eller slissede hull, sveisede kanter, avstivningsribber | 30-40 % åpent areal | Middels til høy | Generell spoleglødning med moderate stablingshøyder |
| Sveiset trådnettkurv | Mesh gulv og sider, sveiset trådramme, valgfrie løfteører | 50-60 % åpent areal | Lav til middels | Fin ledning, lys gløding der atmosfæretilgang er kritisk |
| Stablebar støpt rammeholder | Støpejern eller varmebestandig støpestålgitter med integrerte stablestolper | 40-50 % åpent areal | Høy | Tunge stangspoler, lang levetid, sykluser med høy temperatur |
| Segmentert utvidbar transportør | Justerbare segmenter som låses rundt spolens indre diameter | Avhenger av segmentavstanden | Middels | Flere spolestørrelser med en armatur |
| Tilpasset armaturholder | Produsert for å rulle innerdiameter, ytre diameter og ovnsdimensjoner | Egendefinert | Egendefinert | Spesielle spolegeometrier og automatiserte lastesystemer |
Perforerte stålplatebærere er de vanligste fordi de kombinerer lave produksjonskostnader med god strukturell styrke. Det åpne området oppnås med runde hull eller slissede åpninger, typisk plassert slik at platen beholder nok stivhet til å forhindre henging mellom støttene. Disse bærerne er et fornuftig utgangspunkt for ledninger over 3 mm diameter der spolevekten er betydelig.
Sveisede nettingkurver gir den høyeste ventilasjonen og det minste kontaktfotavtrykket, noe som gjør dem utmerket for lys gløding og for fine ledninger som lett riper. Deres viktigste svakhet er begrenset lastekapasitet: nettinggulv kan bule under tunge stabler, så de er vanligvis bygget med en perifer ramme og en sentral støttering. De trenger også hyppigere inspeksjon fordi individuelle ledningskryss kan løsne etter mange termiske sykluser.
Stablebare støpte rammebærere er det kraftige alternativet. Den støpte strukturen holder formen ved høy temperatur bedre enn sveisede fabrikasjoner, og gittermønsteret gir jevn støtte og ventilasjon. De koster mer i utgangspunktet, men i anlegg med høy tonnasje reduserer den lengre levetiden vanligvis kostnaden per glødesyklus.
Segmenterte og tilpassede transportører tjener smalere formål. Segmenterte bærere er praktiske for anlegg som behandler et bredt spekter av spolediametre fordi den samme basen kan justeres i stedet for å kjøpe en separat bærer for hver størrelse. Tilpassede inventar er berettiget når glødeovnen har uvanlige dimensjoner, eller når en automatisert lademaskin krever presis bærergeometri.
| Applikasjonsscenarier
| Utvalg vekt
|
Riktig bærertype bestemmes av den tyngste spolen i produksjon, den varmeste syklusen og atmosfæresystemet; det er ingen universalbærer som yter godt under alle forhold.
Glødebærermaterialer: egenskaper, temperaturer og økonomi
Materialevalg avgjør hvor lenge en bærer holder formen, hvor mye avleiring som faller på ledningen, og hvor mye bæreren koster per glødesyklus. Tabellen nedenfor sammenligner de fem materialfamiliene som oftest brukes av bærerprodusenter og leverandører.
| Material | Maks kontinuerlig temperatur | Oksidasjonsatferd | Relativ kostnad | Forventet levetid |
|---|---|---|---|---|
| Karbonstål (Q235 / A36) | 550-600°C | Skaller raskt over 550°C | Lavt | 2-4 år i lavtemperaturtjeneste |
| Lavt-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Moderat avskalling, danner beskyttende oksidlag | Middels | 4-6 år |
| Rustfritt stål 304 | 800-850°C | God oksidasjonsmotstand, pris moderat | Middels-high | 6-8 år |
| Rustfritt stål 310S / 309 | 1000-1050°C | Utmerket oksidasjonsmotstand ved høy temperatur | Høy | 8-12 år |
| Støpt varmebestandig stål (Ni-Cr base) | 900-1000°C | Utmerket, støpt struktur motstår krypning | Høy | 8-12 år |
Karbonstål er attraktivt når glødingssyklusen holder seg under 600°C. Under disse forholdene gir den tilstrekkelig styrke og stivhet til en lav innkjøpspris. Problemet starter når planter presser syklustemperaturen høyere eller forlenger bløtleggingstiden, fordi rask avskalering fjerner materialtverrsnitt og skalaen flaker seg på ledningen, og forårsaker overflatemerker som vises etter tegning.
Lavlegert varmebestandig stål er en vanlig oppgradering. De koster omtrent 30 til 40 prosent mer enn vanlig karbonstål, men varer omtrent dobbelt så lenge i samme tjeneste, noe som vanligvis gjør dem billigere på en kostnad-per-syklus-basis. De er anbefalt minimum for batchgløding over 650°C.
Rustfrie stålbærere, spesielt kvaliteter 304 og 310S, foretrekkes når store pakker med fintråd glødes gjentatte ganger og overflatekvalitet er toppprioritet. Rustfritt danner ikke samme løse belegg som karbonstål, så risikoen for at kalkpartikler legger seg inn i ledningen er mye lavere. Den høyere materialkostnaden er begrunnet med lavere skrapmengder i lyse glødelinjer.
Støpte varmebestandige bærere er den førsteklasses løsningen for operasjoner som kjører kontinuerlige høytemperatursykluser, for eksempel gløding av rustfri tråd eller ventilfjærtråd. Deres støpte struktur motstår kryp bedre enn sveisede plater, og gitterdesignen minimerer kontaktpunkter. Anlegg som kjører to eller tre skift opplever vanligvis at støpte bærere betaler tilbake den høyere opprinnelige investeringen innen atten måneder.
Noen produsenter tilbyr også bærere i aluminisert karbonstål. Aluminiumsbelegget gir moderat oksidasjonsbeskyttelse rundt 600 til 650°C til en lavere pris enn rustfritt. Belegget degraderes gradvis, så aluminiserte bærere behandles best som et engangsalternativ for lett belastede spoler.
Sammenlign bærematerialer på kostnad per utglødningssyklus i stedet for kjøpspris alene; en dyrere varmebestandig bærer betaler seg ofte tilbake gjennom lengre levetid og færre overflatedefekter.
Hvordan velge glødebærere for trådspoler
Utvelgelsen starter med prosessdata, ikke med en produktkatalog. Før du kontakter en produsent eller leverandør, samle inn følgende driftsparametre for din linje.
- Spole ytre diameter, indre diameter og høyde etter vikling på coiler
- Spolevekt og maksimal totalvekt for en fullastet stabel
- Glødetemperatur, bløtleggingstid og sammensetning av ovnsatmosfære
- Innvendige dimensjoner i ovnen og lademetoden (kran, skyver eller automatisert vogn)
- Nødvendig varmeuniformitet og akseptabelt temperaturavvik inne i stabelen
- Håndteringsutstyr og overføringsveien fra spolen til bæreren til ovnen
- Antall produksjonsskift og måltransportørens levetid
- Budsjett for førstegangskjøp kontra langsiktig kostnad per glødesyklus
Når disse parameterne er definert, arbeid gjennom utvalget i en strukturert rekkefølge.
- Definer den verste spolen: den tyngste spolen, den høyeste stablingen og den varmeste syklusen som transportøren må overleve.
- Beregn kontakttrykket ved det nederste spolelaget ved å bruke stabelvekten delt på det totale støttekontaktarealet.
- Velg en bærertype som begrenser kontaktområdet samtidig som spolekantene holdes stabile og forhindrer teleskopering.
- Kontroller at det åpne området for bæreren samsvarer med ovnsatmosfæresystemet og den nødvendige gassstrømningshastigheten.
- Sammenlign materialkvaliteter med syklustemperatur og atmosfære, og velg kvaliteten med lavest kostnad per syklus.
- Bekreft håndteringskompatibilitet med eksisterende krankroker, gafler eller lademaskiner.
- Etabler en inspeksjonsplan og en reservedelsstrategi med leverandøren før første batch behandles.
Når du kjøper glødebærere direkte fra en produsent, sjekk om leverandøren produserer bærerne fra sertifisert stållager, om de kan levere materialsertifikater, og om de tilbyr reserverister, støttestenger og stablestolper for senere utskifting. Mange kjøpere foretrekker å hente bærere fra én enkelt produsent som også leverer spolings- og glødeutstyret, fordi dimensjonstoleransene og materialanbefalingene da forblir konsistente over hele prosesslinjen. Hvis du kjøper i volum, kan en grossistavtale med en anerkjent produsent redusere kostnaden per enhet betraktelig. Husk at en bærer er et forbruksverktøy med begrenset levetid; vurdere kjøpesummen som kostnad per glødesyklus, ikke som en engangskapitalutgift.
En disiplinert utvalgsprosess basert på den tyngste spolen og den varmeste syklusen vil alltid overgå å kjøpe den billigste katalogbæreren; bæreren må være konstruert for de faktiske ovnsforholdene.
Integrering av glødebærere med trådkveiling og glødeutstyr
På en moderne trådbehandlingslinje står ikke bæreren alene. Spolen kommer av trådspolen, overføres til bæreren og går deretter gjennom glødeovnen. Spolen bestemmer spoledimensjonene, viklingsspenningen og overflatetilstanden til tråden når den legges på bæreren. Hvis spolen produserer løse eller teleskopiske spoler, kan ikke bæreren korrigere det; hvis bæreren har skarpe kanter, vil selv en perfekt viklet spole bli ripet opp.
Integreringspunktet som betyr mest er dimensjonsmatchen mellom spolens indre diameter og bærerstøttens diameter. En spole med en innvendig diameter på 500 mm skal sitte på en støtte som holder den ved den indre boringen uten å presse mot de ytre omslagene. Bæreren bør utformes slik at spolen støttes over minst to ringer, slik at atmosfæren kan passere gjennom boringen under hele syklusen.
På slutten av glødetrinnet utfører ståltauprosessorer ofte ytterligere sluttbehandlingsoperasjoner som kutting, smelting og avsmalning. I vårt produktspekter kombinerer RDQ1011-tauglødnings- og avsmalningsmaskinen utglødnings- og endeformingstrinnene i én operasjon, og produserer en kompakt avsmalnende ende som ikke løsner.
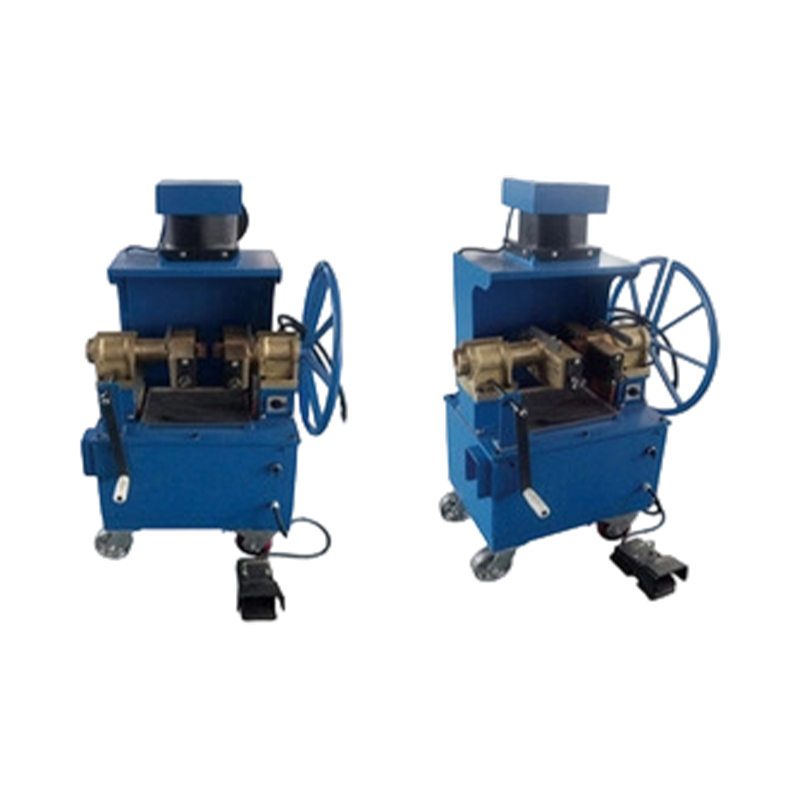 RDQ-1011 trådglødings- og avsmalningsmaskin Denne maskinen kombinerer gløding og endeforming i ett trinn, og produserer kompakte, koniske ender som ikke nøster opp. Den passer til heis-, gruve- og krantau, med enkel betjening og lavt strømforbruk. Se produkt →
For kveilsiden gir XT1600 ståltauopprullingsmaskin kontrollert oppvikling av ståltau på sneller eller kveiler med justerbar spenning, slik at coilen forlater coileren i en ren, stabil form og kan overføres til bæreren uten kantskader.
 XT-1600 wireopprullingsmaskin Denne maskinen er designet for kontrollert vikling av ståltau på sneller med justerbar spenning, og sikrer rene, stabile spoler for sikker overføring. Den har høyt dreiemoment, trinnløs hastighetsregulering og nøyaktig lengdemåling. Se produkt →
Når produksjonsprogrammet inkluderer separat gløding av spesifikke ståltauender uten å varme opp hele spolen, gir RDQ1010 ståltauglødningsmaskinen operatøren en dedikert arbeidsstasjon for denne oppgaven, noe som reduserer ovnens energiforbruk og forkorter prosesskjeden.
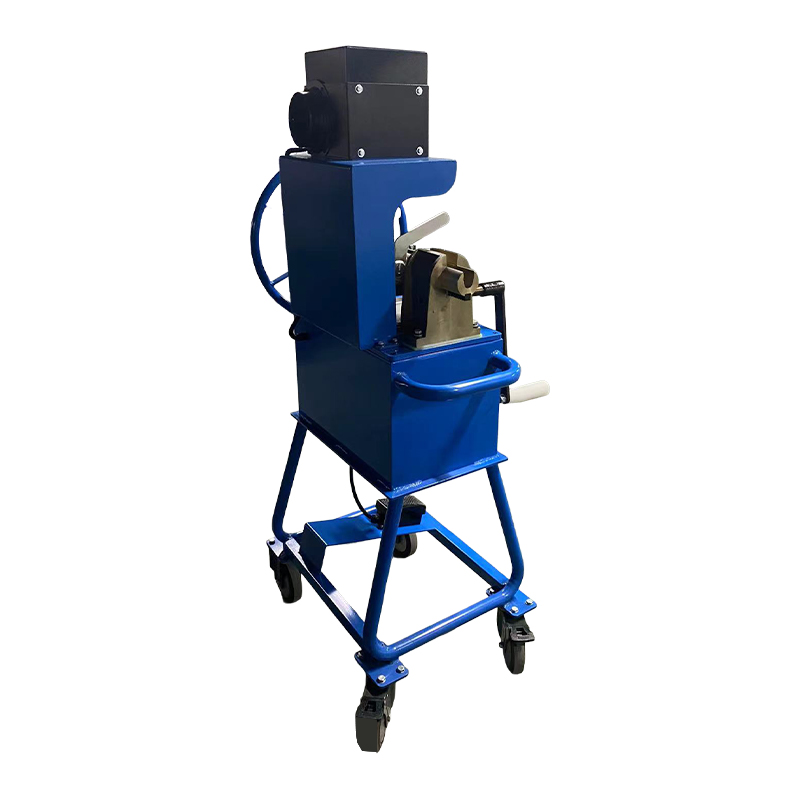 RDQ-1010 Glødemaskin for ståltau Denne dedikerte utglødningsarbeidsstasjonen behandler spesifikke ståltauender uten å varme opp hele spolen på nytt, noe som reduserer ovnens energibruk og forkorter prosesskjeden. Den håndterer flere taudimensjoner uten å bytte deler. Se produkt →
Ved å justere bærervalget med coiler-utgangen og etterbehandlingsutstyret, skaper en prosessor en kontinuerlig materialflyt: stabile spoler, sikker overføring, jevn gløding og konsistent endegeometri. Denne flyten forbedrer ikke bare kvaliteten, men også arbeidseffektiviteten, fordi operatører bruker mindre tid på å reparere kantskader og tilbakestille spoler.
Relatert lesing
Bæreren er forbindelsesleddet mellom spolen og ovnen; Å matche dimensjonene og støttemønsteret til begge utstyrsdelene eliminerer hele familier med håndterings- og kvalitetsproblemer.
Vedlikehold og levetid for glødebærere
En godt bygget glødebærer kan vare i årevis, men bare hvis anlegget inspiserer den etter en fast tidsplan og reparerer småskader før det blir et kvalitetsproblem. Forsømte bærere utvikler skarpe grader, hengende støtteplater og kraftige avleiringer som direkte forårsaker riper og misfargingsfeil.
Den viktigste vedlikeholdsaktiviteten er regelmessig inspeksjon av alle overflater som berører ledningen. Grader og sveisesprut må slipes flatt umiddelbart. Forvrengte støttestenger bør rettes ut eller skiftes ut før neste lasting, fordi en deformert stang endrer trykkfordelingen over spolstabelen og øker risikoen for å sette seg fast.
| Frekvens | Inspeksjonsartikkel | Akseptkriterier |
|---|---|---|
| Etter hver syklus | Spolekontaktflater for kalkoppbygging og grader | Ingen fremspring over 0,5 mm |
| Månedlig | Flathet over støtteplanet | Avvik mindre enn 5 mm over bærerbredden |
| Kvartalsvis | Sveisetilstand og synlige sprekker | Ingen synlige sprekker lengre enn 10 mm |
| Før ovnskampanjer | Materialtykkelse ved høye belastningspunkter | Gjenværende tykkelse minst 70 prosent av originalen |
Rengjøringsmetoder avhenger av materialet. Karbonstålbærere kan rengjøres med stålbørste eller kuleblåsing under planlagte ovnsstans. Rustfrie og støpte varmebestandige bærere rengjøres best ved skånsom sprengning eller kjemisk beising for å unngå å skade det beskyttende oksidlaget. Unngå vannslukking av en varm bærer; det termiske sjokket vil forvrenge rammen og forkorte levetiden.
Reparasjonsarbeid bør utføres med fyllmateriale som passer til bærerbasismetallet. Bruk av vanlig sveisetråd av bløtt stål på en varmebestandig bærer skaper lavlegerte soner som oksiderer raskt og blir de første feilpunktene. En pålitelig produsent kan levere riktig reparasjonsstang og kan også bearbeide støtteflaten på nytt når akkumulert reparasjonsarbeid har gjort bæreren ujevn.
Utskifting skjer når noen av følgende forhold oppstår: materialtynning under 70 prosent av opprinnelig tykkelse, tilbakevendende sprekker i bærende sveiser, permanent deformasjon større enn 5 mm på tvers av støtteplanet, eller tap av åpent område fra kalkansamlinger som ikke kan fjernes ved rengjøring. Å betjene en slitt bærer utover disse grensene setter hele spolstabelen i fare.
Carrier vedlikehold er kvalitetskontroll, ikke rengjøring; en 30-minutters inspeksjon før hver lasting forhindrer den typen stikk- og ripeavvisninger som utsletter en hel batch.
FAQ: Annealing Carriers for Wire Coilers
Hva brukes en glødebærer for trådspoler til?Den støtter og separerer trådspoler under batchgløding, forhindrer stikking og riper, tillater ovnsatmosfære sirkulasjon rundt og gjennom spolstabelen, og stabiliserer stabelen for sikker løfting og ovnslading. |
Hvorfor holder trådspoler sammen under gløding?Ved glødetemperatur kan rene ståloverflater i direkte kontakt binde seg gjennom diffusjon. Det kompressive trykket fra stablede spoler øker graden av kontakt, så å redusere kontaktarealet gjennom bærerdesignet er det viktigste mottiltaket. |
Hvilket materiale skal glødebærere være laget av?For sykluser under 600°C er karbonstål økonomisk. For høyere temperaturer foretrekkes lavlegert varmebestandig stål, rustfritt stål 304 eller 310S, eller støpte varmebestandige legeringer. Valget avhenger av toppsyklustemperaturen, atmosfæren og mållevetiden. |
Hvor mange spoler kan stables på en glødebærer?Det avhenger av bærerdesign, spolevekt og ovnshøyde. En generell regel er å holde bunnlagsbelastningen under krypegrensen for både wire og bæremateriale; fire til seks spoler er vanlig for mellomstore ledningsstørrelser. |
Hvor lenge varer en glødebærer?Produserte karbonstålbærere varer vanligvis to til fire år i lavtemperaturdrift, mens varmebestandige støpte bærere kan vare åtte til tolv år. Renholdspraksis og håndteringspleie er like viktig som materialkarakteren. |
Kan bærere fra en annen leverandør brukes med en eksisterende ovn?Ja, forutsatt at fotavtrykk, stablehøyde, åpent område og materialkvalitet samsvarer med ovnen og prosessen. En anerkjent produsent vil normalt spørre etter ovnstegning og spoleparametere før de produserer bærere. |
Påvirker glødebærere syklustiden?Betydelig. En bærer med begrenset åpent område bremser atmosfæreutveksling og varmeoverføring, noe som kan forlenge syklustiden med 10 til 20 prosent. Optimaliserte bærere reduserer temperaturavvik inne i spolebunken og kan forkorte syklusen uten risiko for produktkvaliteten. |
De fleste transportørrelaterte problemer kan forebygges med riktig type, materiale, inspeksjonsrutine og en leverandør som forstår hele trådbehandlingslinjen.
Siste tanker om utglødningsbærere for trådspoler
Glødebærere er de stille arbeidshestene til trådprosesseringsanlegget. De ser hver syklus, absorberer hver temperatursvingning og bærer hele vekten av spolebunken, men de er ofte den siste komponenten som skal vurderes når defektraten øker. Bevisene fra feltet er konsistente: bærergeometri, materiale og tilstand er forskjellen mellom en stabil utglødningsprosess og en som produserer intermitterende skrap.
Når du velger en transportør, start fra dine egne prosessdata, inkludert den tyngste spolen, den varmeste syklusen, atmosfæretypen og håndteringsruten fra spolen til ovnen. Match transportørens type og materiale til disse tallene, kjøp fra en produsent som kan sertifisere materialet, og inspiser transportørene etter en fast tidsplan. Kostnaden for en godt designet bærer er en liten brøkdel av verdien av spolene den beskytter.
Hvis du driver en ståltaubehandlingslinje og trenger utstyr for å fullføre kjeden, inkludert opprulling, oppspoling, gløding, avsmalning og pressing, leverer selskapet vårt maskiner som er designet for å fungere sammen med samme produksjonslogikk som beskrevet i denne artikkelen. Du kan se gjennom produktutvalget på denne nettsiden eller kontakte ingeniørteamet vårt med spoleparametere og ovnstegninger.
En riktig valgt glødebærer, kombinert med disiplinert vedlikehold, kan redusere klebe- og ripefeil med mer enn halvparten og er vanligvis den mest kostnadseffektive pålitelighetsforbedringen som er tilgjengelig for wire coil annealers.
VÅRE PRODUKTER
Anbefalte produkter
Nyheter
-
-
Tolv millimeter ståltau, en 4,5 meter ferdig slynge, og en 10 mm feil ved kuttet. Det er sekvensen mange slyngebutikker møter på en mandag morgen: øyet lander ikke der tegningen sier det skal, h...
READ MORE -
Se for deg et verksted som nettopp har vunnet en kontrakt for å produsere 120 identiske ståltaustropper, hver 3,75 meter lang med en strukket aluminiumshylse i den ene enden. Operatøren setter o...
READ MORE -
Et kveilhode er den roterende enheten som mottar ståltau, utglødde trådender eller trådstang og danner den til en tett kontrollert spiralspole. For produsenter som produserer ståltaustropper, ka...
READ MORE -
En ståltauprosessor i Sørøst-Asia avviste nylig nesten 30 prosent av en glødet batch fordi spolene hadde festet seg sammen og de ytre lagene var ripet opp uten å kunne repareres. Ovnsprofilen va...
READ MORE
Hold kontakten med Xingtai.

Hvis du trenger tilpasset hydraulisk utstyr eller teknisk konsultasjon, vennligst kontakt gjerne Xingtai salgs- og ingeniørteam.
Hurtigkoblinger
Kontakt oss
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Longgang Road nr. 3, Gaogang Port Street, Taizhou City, Kina.
Opphavsrett © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle rettigheter reservert. Tilpassede produsenter av hydrauliske maskiner Engros ståltau swagers Factory

