


En øyeslynge kan se perfekt ut og fortsatt være en forpliktelse. En 16 mm hylsesikret wire øyeslynge presset med en matchet dyse i full tonnasje, ved bruk av en hardhetssertifisert aluminiumshyl...
READ MORE
Se for deg et verksted som nettopp har vunnet en kontrakt for å produsere 120 identiske ståltaustropper, hver 3,75 meter lang med en strukket aluminiumshylse i den ene enden. Operatøren setter opp et kappehjul og måler det første tauet for hånd. Det andre stykket er noen millimeter lengre. Den tredje er kortere igjen. Når løpet er ferdig, faller ti slynger utenfor den akseptable lengdetoleransen. Noen må skrotes, og forsinkelsen presser leveringen tilbake. Det er akkurat dette problemet som en godt designet prosess for klipp i lengde løser.
Kutt i lengde i ståltaubehandling betyr å kutte et tau til en nøyaktig, repeterbar lengde og forberede endene for den tiltenkte avslutningen. Det er ikke en enkelt handling; det er en kontrollert sekvens som inkluderer måling, skjæring, sluttbehandling og, i mange tilfeller, swaging. For produsenter, leverandører og grossister av løftestropper viser forskjellen mellom en profesjonell tilskjæringslinje og en tilfeldig kuttebenk ofte i sikkerhetsregistreringer, skrotpriser og kundeklager.
Hovedpoeng: En repeterbar kutt-til-lengde operasjon er grunnlaget for hver sikker og effektiv ståltau-slynge.
Hva betyr "kuttet i lengde" i ståltaubehandling?
Cut to length er et produksjonsbegrep som brukes når et ståltau kuttes fra en bulkspole til en spesifisert dimensjon, vanligvis med en angitt toleranse. I motsetning til vanlig skjæring, må klippearbeid produsere identiske stykker som kan monteres med endebeslag som ermer, fingerbøtter eller øyne uten ytterligere justering. Sluttproduktet kan være en ettbensslynge, et brotau, en stagkabel eller en festeenhet.
Vanlige toleransekrav kommer fra tekniske tegninger eller anskaffelsesspesifikasjoner. For mange bruksområder med løfteseil er en toleranse på ±1 % av kuttelengden typisk. For kortere lengder brukes ofte en absolutt toleranse på ±5 mm. Offshore- og romfartsapplikasjoner kan kreve enda strengere kontroll. Skjæremaskinen, målemetoden og operatørens dyktighet påvirker alle om disse tallene oppfylles.
Fordi ståltau er et strandet produkt, påvirker kutteprosessen også tauets tilstand. Hvis enden etterlates grov eller frynsete, kan den ikke godta en strukket hylse rent. Dette er grunnen til at profesjonelt kutt i lengde er forbundet med utglødning, avsmalning, oppvarming eller smelting av endene før montering av en fatning eller hylse.
Hovedpoeng: Kutt i lengde er ikke bare en kutteoperasjon; den bygger det dimensjonale fundamentet for hele ståltauenheten.
Hvorfor nøyaktig snitt-til-lengde er avgjørende for sikkerhet og kostnader
Lengdenøyaktighet påvirker direkte belastningsvinkelen til en slynge. En slynge som er 10 mm for lang eller for kort på ett ben skaper en ujevn belastningsfordeling. I en to-bens slynge kan dette øke spenningen i det ene benet utover dets nominelle kapasitet. Dette er ikke et kosmetisk problem; det er et løftesikkerhetsproblem.
Ved produksjon forårsaker unøyaktige lengder kostbart etterarbeid. Hvis et tau er kuttet for langt, kan det være umulig å trimme det etter smyging uten å skade beslaget. Hvis det er for kort, blir hele stykket skrap. Over et år kan disse tapene være betydelige for en OEM-leverandør eller en grossist som administrerer mange batchordrer.
Gjentatte lengder forbedrer også produktiviteten. Når hvert kuttet stykke kommer til smidestasjonen med samme dimensjoner, kan operatøren sette opp pressen én gang og behandle alle stykkene raskt. Dette er spesielt viktig for høyvolumsproduksjon.
Til slutt ber reviderte kvalitetssystemer ofte om sporbarhet. En veldrevet klipp-til-lengde-linje registrerer nominelle lengder, målte lengder og batchnummer, og støtter samsvar med standarder som ASME B30.9 eller EN 13414.
Bunnlinje: Nøyaktig kutt-til-lengde forhindrer for tidlig trådfeil, reduserer skrot og muliggjør repeterbar montering.
Ståltau-kutt-til-lengde-prosessen trinn for trinn
En pålitelig kutt-til-lengde operasjon følger en sekvens som beskytter tauet og støtter senere avslutninger. Den nøyaktige rekkefølgen kan variere, men kjernetrinnene forblir de samme.
- Måling og fôring: Ståltauet trekkes fra en spole eller snelle gjennom et målehjul eller lasersensor. En teller registrerer lengden og stopper fôringen ved målverdien. Dette fjerner behovet for å merke hvert tau manuelt.
- Klipp av tauet: Klippeenheten kan bruke en sag, et slipehjul eller et hydraulisk blad. En dedikert kutte- og avsmalningsmaskin kombinerer kuttet med en konisk operasjon. Mekanisk skjæring foretrekkes for rene ender uten overdreven varmeskader.
- Gløding eller avsmalning av endene: Etter kutting må endestrengene smeltes eller avsmalnes slik at de ikke løsner når beslaget presses. En skjære- og avsmalningsmaskin for ståltau som RDQ1012 varmer opp enden lokalt og danner en jevn kjegleformet spiss. Dette trinnet er viktig før du trekker tauet gjennom en hylse eller setter det inn i en sokkel.
- Bytting av endebeslaget: Den ferdige tauenden er plassert inne i en aluminiums- eller stålhylse, og en hydraulisk presse påfører høyt radialtrykk. Pressen klemmer hylsen inn i taustrengene, og skaper en sterk mekanisk skjøt. Svingkraften må samsvare med hylsen, taudiameteren og konstruksjonen.
- Sluttkontroll: Den krympede hylsen kontrolleres med en go/no-go-måler. Den totale lengden verifiseres mens tauet er under lett spenning. Enhver del som ikke er spesifisert, avvises før pakking.
 RDQ-1012 skjære- og avsmalningsmaskin for ståltau for presis endeforberedelse Denne maskinen smelter tauender til pene koniske eller spiralformede former, noe som gjør overgangen til smyging jevnere. Den passer for heis-, gruve- og krantau innenfor et fast diameterområde uten delerendringer. Se produkt →
Kutte- og avsmalningsstadiet er der mange verksteder mislykkes. En enkel vinkelsliper etterlater en grov ende som er vanskelig å mate inn i en hylse. Ved å bruke en maskin designet for skjæring og avsmalning, kan du gjøre det neste smykketrinnet mye mer konsekvent.
Nøkkel takeaway: Rekkefølgen på operasjonene har betydning. Hvis du hopper over avsluttende forberedelse, kan ikke smidepressen gi en pålitelig avslutning.
Velge riktig kutt-til-lengde utstyr
For å bygge en pålitelig kutt-til-lengde linje, må du tenke utover skjæreverktøyet. Nøkkelkomponentene er et decoil- eller payoff-system, en måleenhet, en skjære- og avsmalningsmaskin og en hydraulisk presse. Hvis du kjøper dem separat, må du sørge for at de fungerer sammen. Hvis du kjøper fra én produsent, er kompatibiliteten allerede løst.
Tabellen nedenfor gir en rask sammenligning av de viktigste maskintypene som brukes i et stålverksted.
| Maskintype | Hovedfunksjon | Typisk utgang |
|---|---|---|
| Kutte- og avsmalningsmaskin | Kutter tau og smelter sammen spissen | Ren, avsmalnende tauende klar for smyging |
| Gløde- og avsmalningsmaskin | Glødingen slutter og danner avsmalning | Avspenningsavlastet, avsmalnende ende for sammenstillinger med høy styrke |
| Hydraulisk presspresse | Presser ermer og stikkontakter på tau | Ferdig terminering med kontrollert kompresjon |
| Måle- og utbetalingsutstyr | Mater og måler tau fra spole | Konsekvente kuttelengder med minimal operatørinnsats |
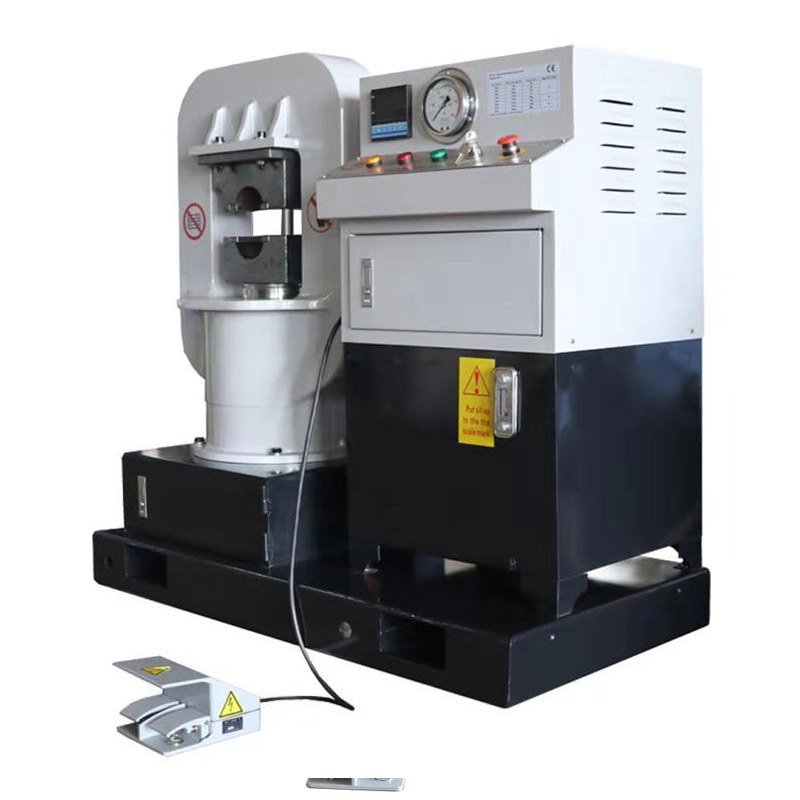 GT-200 kurvramme ståltaupress for hylser med liten diameter Denne CE-sertifiserte pressen er ideell for pressing av hylser på tau fra 2 til 24 mm, og har en kompakt kurvramme, stopp ved hvilken som helst posisjonsstempel og enkel betjening for konsekvente seilavslutninger. Se produkt →
Når du velger en presspress, se på maksimal kjeveåpning, pressekraft og kompatibilitet med dyse. For eksempel er en GT200 kurvrammepresse ofte tilstrekkelig for hylser brukt på 6x19 og 6x37 tau i vanlige diameterområder. Pressen bør også tilby et hurtig tilløpsslag og et sakte presseslag for å unngå å skade strengene.
 Aluminiumshylse eller -hylse i henhold til DIN3093 for pålitelige tauavslutninger Denne DIN3093-kompatible aluminiumshylsen matcher taudiametere fra 4 til 20 mm og gir en sikker, korrosjonsbestandig krympe, noe som reduserer uttrekksrisikoen når den er sammenkoblet med riktig pressedyse. Se produkt →
Ikke glem beslagene. Aluminiumshylser er mye brukt i produksjon av kuttet til lengde fordi de deformeres under trykk og matcher taukonturen. Hylsematerialet, innvendig diameter og veggtykkelse må være kompatible med tauet. Bruk av en generisk hylse med feil legering er en vanlig årsak til for tidlig uttrekk.
For et komplett utvalg, se gjennom serie pressmaskiner for ståltau for å bekrefte hvilken modell som passer til din maksimale taudiameter og nødvendig pressekraft.
Utvalgsregel: Match skjære-, avsmalnings- og pressutstyret som ett system, ikke som uavhengige maskiner.
Vanlige kutt-til-lengde feil og hvordan du unngår dem
- Stoler på manuell målebånd: Håndmerking introduserer menneskelig feil, spesielt med lange tau. Bruk et målehjul eller enkoder på et utbetalingssystem.
- Ignorerer tauforlengelse: Et tau under strekk kan strekke seg litt når det måles, for så å springe tilbake etter kutting. Mål med lav, reproduserbar spenning, eller bruk en korreksjonsfaktor for taukonstruksjonen.
- Bruk av feil skjæremetode: Varme fra en slipeskive kan skade kjernen og tilstøtende tråder. For varmefølsomme tau, bruk en hydraulisk saks eller en dedikert skjære- og avsmalningsmaskin med kontrollert oppvarming.
- Hopp over sluttforberedelse: Å kutte et tau og la enden være rå gjør det vanskelig å smykke og kan føre til at hylsen glir. Spis alltid enden av eller sikring før du skyver den inn i en hylse.
- Velge en underdimensjonert presse: En presse med utilstrekkelig tonnasje kan ikke lukke hylsen helt, noe som resulterer i lav uttrekkskraft. Kontroller pressekraften mot hylsens nødvendige kompresjonsbelastning.
- Ikke bekreftet etter det første stykket: Når det første kuttede stykket er riktig, antar operatørene ofte at resten er riktig. Kontroller lengden og måleren igjen etter hvert batchbytte eller bladbytte.
Nøkkelmelding: De fleste avkortede defekter kommer fra prosesskontroll, ikke fra selve tauet.
Vedlikeholdstips for klippe-til-lengde maskiner
Kutt-til-lengde maskiner trenger regelmessig vedlikehold for å opprettholde nøyaktigheten. Løse dyser, slitte kniver og skitne hydrauliske ventiler endrer effekten.
Inspiser skjærebladet eller skjærkanten ofte. Et sløvt blad gir en grov ende og kan deformere tauet. For oppvarmede koniske enheter, overvåk temperaturen og oppholdstiden. For høy temperatur kan smelte kjernen; for lav temperatur etterlater en svak avsmalning.
For hydrauliske presser, sjekk oljenivå, trykk og sylinderpakninger. Forurenset olje forårsaker trykktopper og uregelmessig sminking. Bruk produsentens anbefalte viskositet og endringsintervall.
Kalibrer også lengdemålesystemet. En liten feil i koderhjulets diameter kan gi en kumulativ feil over lang tid. Rengjør hjulet og kontroller omkretsen mot en testlengde minst en gang i uken.
Følg hele vedlikeholdstiltak for hydrauliske ståltaupresser for å unngå uplanlagt nedetid.
Husk: Forebyggende vedlikehold er billigere enn å omarbeide et avvist parti stropper.
Ofte stilte spørsmål om kutt-til-lengde ståltau
Hva klippes til lengde i ståltau?Kutt til lengde betyr å kutte ståltau fra en spole til en spesifisert dimensjon med en kontrollert toleranse. I praksis inkluderer det å klargjøre tauenden slik at den kan akseptere en strukket hylse eller sokkel. Resultatet er et stykke klar til å montere som brukes i stropper, bindinger eller strukturelle kabler. |
Hvilken toleranse kan oppnås ved kapping av ståltau til lengde?En typisk toleranse er ±1 % av kuttelengden for generelt slyngearbeid. Mange produksjonstegninger bruker ±5 mm for kortere stykker. Avanserte applikasjoner kan kreve tettere kontroll, noe som vanligvis krever et presisjonsmålehjul, en stabil utbetalingsspenning og en kalibrert skjæremaskin. |
Er det nødvendig med gløding før du smyger et tau i lengde?Gløding er ikke alltid nødvendig, men en form for sluttforberedelse er det. Avsmalning eller sammensmelting av tauenden hindrer trådene i å spre seg og gjør det lettere å skyve tauet inn i en hylse. Gløding reduserer også hardheten og hjelper hylsen til å bite jevnere, noe som er verdifullt for sammenstillinger med høy styrke. |
Kan en manuell kappeskive brukes til arbeid i lengde?En manuell kappeskive kan fungere for enkle reparasjonsjobber, men det anbefales ikke for produksjonstilskåret arbeid. Den produserer inkonsekvente ender, skaper varmeskader og avhenger sterkt av operatørens ferdigheter. En dedikert skjære- og avsmalningsmaskin for ståltau gir repeterbar lengde, rene ender og en klargjort avsmalning for neste byttetrinn. |
Hvordan velger jeg den riktige hydrauliske pressen for tilskjæring av stropper?Velg en presse basert på taudiameter, hylsedimensjoner og nødvendig uttrekkskraft. Sjekk kjeveåpningen, pressekraften, kompatibilitet med dyse og syklushastighet. En kurvrammepresse som GT200 er et praktisk utgangspunkt for mange 6x19 og 6x37 ståltaukonstruksjoner. Produserer du i tillegg stikkontakter kan det være nødvendig med en større modell. |
Siste vanlige spørsmål: Gode svar på kutt-til-lengde-spørsmål kommer alltid tilbake til konsekvent måling, kontrollert skjæring og verifisert smyging.
Produksjon av ståltau er ikke en enkelt maskinavgjørelse. Det er et system som kobler sammen måling, skjæring, sluttpreparering, smyging og inspeksjon. Å velge riktig utstyr for hvert trinn, og holde utstyret under kontroll, gjør at en produsent, leverandør eller grossist kan levere sikre, konsistente sammenstillinger.
Enten du driver et lite riggeverksted eller et stort kabelmonteringsanlegg, start med en pålitelig skjære- og avsmalningsmaskin, koble den sammen med en hydraulisk presse med riktig størrelse og bruk sertifiserte aluminiums- eller stålhylser. Denne kombinasjonen gir deg repeterbarheten som arbeid i lengdeklipp krever.
Siste tanke: Invester like mye i prosesskontroll som i maskinvare, og utdataene dine vil holde seg innenfor toleransen i årevis.
VÅRE PRODUKTER
Anbefalte produkter
Nyheter
-
-
Tolv millimeter ståltau, en 4,5 meter ferdig slynge, og en 10 mm feil ved kuttet. Det er sekvensen mange slyngebutikker møter på en mandag morgen: øyet lander ikke der tegningen sier det skal, h...
READ MORE -
Se for deg et verksted som nettopp har vunnet en kontrakt for å produsere 120 identiske ståltaustropper, hver 3,75 meter lang med en strukket aluminiumshylse i den ene enden. Operatøren setter o...
READ MORE -
Et kveilhode er den roterende enheten som mottar ståltau, utglødde trådender eller trådstang og danner den til en tett kontrollert spiralspole. For produsenter som produserer ståltaustropper, ka...
READ MORE -
En ståltauprosessor i Sørøst-Asia avviste nylig nesten 30 prosent av en glødet batch fordi spolene hadde festet seg sammen og de ytre lagene var ripet opp uten å kunne repareres. Ovnsprofilen va...
READ MORE
Hold kontakten med Xingtai.

Hvis du trenger tilpasset hydraulisk utstyr eller teknisk konsultasjon, vennligst kontakt gjerne Xingtai salgs- og ingeniørteam.
Hurtigkoblinger
Kontakt oss
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Longgang Road nr. 3, Gaogang Port Street, Taizhou City, Kina.
Opphavsrett © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle rettigheter reservert. Tilpassede produsenter av hydrauliske maskiner Engros ståltau swagers Factory

