


En øyeslynge kan se perfekt ut og fortsatt være en forpliktelse. En 16 mm hylsesikret wire øyeslynge presset med en matchet dyse i full tonnasje, ved bruk av en hardhetssertifisert aluminiumshyl...
READ MORE
En øyeslynge kan se perfekt ut og fortsatt være en forpliktelse. En 16 mm hylsesikret wire øyeslynge presset med en matchet dyse i full tonnasje, ved bruk av en hardhetssertifisert aluminiumshylse, er rett og slett ikke det samme produktet som en klemt i en butikkpresse som aldri nådde den tonnasjen dens hylse krevde, selv om de to sitter side om side på samme stativ. Forskjellen vises i en bevistest eller på jobb, og da har argumentasjonen blitt dyr.
Det korte svaret er dette: arbeidsbelastningsgrensen for en øyeslynge bestemmes ikke av tauet. Det avgjøres ved avslutningen, hvor tauet, hylsen og presskraften samles. Alle andre elementer, inkludert taukonstruksjon, fingerbøl og identifikasjonsmerke, eksisterer hovedsakelig for å beskytte det krysset.
Det som følger dekker øyeslyngetypene du vil møte i løfting, rigging, tauing og marine arbeid, hvordan et ståltauøye faktisk dannes og presses, hvordan man tilpasser pressetonnasje til taudiameter, hva som skal verifiseres ved levering, og feilmodusene som peker på et pressproblem i stedet for vanlig slitasje.
Øyestropper med et blikk: typer, materialer og hvor hver enkelt passer
En øyeslynge er enhver slynge hvis ende er lukket til en løkke. Den løkken kan produseres ved å trykke en hylse på en tilbakevendt tauende, ved å splitte og legge tråder på nytt for å danne et flamsk øye, ved å stikke tråder tilbake i taukroppen, ved å sette tauet i en sokkel, eller ved å brette og sy webbing. Byggemetoden, ikke materialet alene, setter styrken og inspeksjonsreglene.
| Type øyeslynge | Hvordan øyet er dannet | Typisk materiale | Der den vanligvis brukes |
|---|---|---|---|
| Hylsesikret øyeslynge med ståltau | Tauende vendt tilbake til en aluminium- eller stålhylse og presset hydraulisk | Galvanisert eller blankt ståltau, 6x19 eller 6x36 klasse | Generelle løft, surring, tauing, marine dekksarbeid |
| Flamsk øyetrådslynge | Tau delt i to halvdeler, lagt rundt en stålhylse og deretter lukket | Flertrådet ståltau | Tunge løft der det kreves høy termineringseffektivitet |
| Håndskjøtet ståltauøye | Tråder gjemt tilbake i taukroppen i en tradisjonell skjøt | Ståltau, ofte galvanisert | Langt etablerte oppsigelser, feltreparasjoner, fortøyning |
| Sokkelavslutning | Tauende åpnet og forankret i en fatning med utstøpt metall eller harpiks | Ståltau med stålmuffe | Strukturelle karer, kranhenger, faste installasjoner |
| Flat web retur øyeslynge | Webbing brettet tilbake på seg selv og sydd | Nylon eller polyester webbing | Laster som er følsomme for riper, lett til middels slitestyrke |
Når du sammenligner en øyeslynge med ståltau med en nettseil, handler avveiningen sjelden om prisen alene. En øyeslynge med ståltau tåler slitasje, varme og skarpe kanter langt bedre, men den er tyngre og mindre tilgivende på malte eller polerte overflater. En båndslynge med returøye er myk og lett, men styrken avhenger av stingmønsteret og av å holde stoffet unna kutt og kjemisk angrep.
Tre variabler avgjør hvilken konstruksjon som passer til en jobb:
- Tau- eller båndstørrelse mot lasten, uttrykt som arbeidsbelastningsgrensen i stedet for bruddkraften.
- Miljøet, inkludert saltspray, syrer, UV-eksponering og driftstemperatur.
- Antall belastningssykluser, siden tretthet ved hylsens munn er den vanlige årsaken til at en øyeslynge blir trukket tilbake.
En øyeslynge bærer sin nominelle belastning gjennom øyet, så løkken er en avslutning snarere enn en bøy. Inspiser og spesifiser avslutningen først, og behandle tauet som støtteelementet.
Inne i et ståltau øyeslynge: tau, hylse, fingerbøl og terminal
Fire komponenter bestemmer hvordan en øyeslynge med ståltau oppfører seg under belastning. Hver og en har en spesifikasjon som kan kontrolleres, og hver enkelt kan spesifiseres dårlig uten at noen merker det før en bevistest avslører det.
Tauet
Tauklasse styrer hvor tett strengene fyller tverrsnittet, og det påvirker igjen hvor mye hylsen må komprimeres. Et 6x19 klassetau med fiberkjerne er det vanlige utgangspunktet for generelle slynger, mens 6x36 klassetau, med flere og finere vaiere, bøyer seg lettere rundt små diametre. Uavhengige ståltaukjernekonstruksjoner (IWRC) gir høyere bruddkraft for samme ytre diameter, men et stivere tau som krever mer pressekraft. Tauet må være rent og fritt for ødelagte ledninger i sonen som skal sitte inne i hylsen, fordi en korrodert eller skadet seksjon er et dårlig fundament for enhver press.
 Aluminiumshylse/aluminiumshylse DIN3093 Aluminiumshylsen/aluminiumshylsen DIN3093 er en presisjonskonstruert kabeltermineringskomponent, strengt produsert for å overholde DIN3093-standarden - den europeiske... Se produkt →
Hylser og ermer
Hylsen er der lasten overføres fra tauet til beslaget. Aluminiumshylser produsert til en anerkjent spesifikasjon, slik som de som er laget etter DIN 3093 dimensjoner, er trukket fra en kontrollert legering og varmebehandlet til et definert hardhetsområde. Mykt, uspesifisert aluminium vil deformeres under dysen og aldri utvikle grepet den trenger, selv på en presse som når full tonnasje. Timeglasshylser bruker en formet boring som skiller de to taudelene inne i beslaget og kontrollerer hvordan metallet flyter under pressingen, noe som reduserer risikoen for at tauet skjærer seg inn i seg selv.
Fingerbøl
Et fingerbøl er ikke pynt. Den setter minimumsradiusen tauet ser inne i øyet, sprer lagertrykket mot en krok eller sjakkel, og beskytter tauet mot slitasje. En slynge som er vurdert med et fingerbøl, blir vurdert ut fra en antagelse om at fingerbøl er tilstede.
Swage terminaler
Når enden av en sammenstilling må boltes, gjenges eller festes i stedet for å hektes, erstatter en smykketerminal øyet. Presseprinsippet er det samme: en stålkropp komprimeres på tauenden, og kvaliteten på den pressen avgjør effektiviteten til hele monteringen.
En hylse av ukjent legering og hardhet er den vanligste skjulte defekten i en rimelig øyeslynge, fordi monteringen ser riktig ut samtidig som den ikke gir noe pålitelig grep.
Hvordan en øyeslynge lages: Fra spole til prøvelast
De fleste presserende feil er prosessfeil, ikke utstyrsfeil. Sekvensen nedenfor gjenspeiler hvordan en riktig organisert seilbutikk håndterer hylsesikrede øyeslynger, og alle trinn finnes for å beskytte avslutningen.
- Rull ut og kutt til lengden. En spolemaskin holder tauet rett og uvridd mens det måles og kuttes, slik at ingen gjenværende rotasjon lagres i sammenstillingen. Tau som kommer til pressen med en vri vil ofte fuglebur inne i hylsen.
- Avsmaln og glød tauenden. Gløding slapper av ledningen, fjerner restspenning og brenner av overflødig smøremiddel på enden, mens avsmalning komprimerer trådene slik at enden går rent inn i hylsen og sitter helt. Avhengig av butikk, gjøres dette med en dedikert glødemaskin, en gløde- og avsmalningsmaskin, en skjære- og avsmalningsmaskin eller en smelte- og avsmalningsmaskin, siden skjæring alene etterlater en spredt ende som aldri sitter ordentlig.
- Sett tauet inn i hylsen og plasser det i dysen. Tauet skal være helt hjemme mot endestopperen. Hvis den stopper kort, vil hylsen holde mindre tau enn designet forutsetter, og mangelen vil ikke være synlig fra utsiden.
- Press i ett kontinuerlig slag til full tonnasje. Delvise slag, repressing og stopp i midtslaget gir alle ujevn metallflyt. Dyseprofilen må passe til hylsen, og pressen må være i stand til å holde sin nominelle kraft gjennom hele slaget i stedet for bare på toppen av syklusen.
- Mål hylsen etter pressing. Hylselengde og dimensjoner på tvers av flater er den praktiske butikksjekken. En hylse som har deformert utenfor forventet vindu har enten vært under- eller overpresset, og begge forholdene er grunner til å avvise monteringen.
- Prøvelast den ferdige seilen. En bevisbelastning påføres på nivået som kreves av den gjeldende standarden, som for ståltaustropper typisk er det dobbelte av arbeidsbelastningsgrensen, selv om gjeldende standard og bruk alltid bør bekreftes.
- Merk og merk. Arbeidsbelastningsgrense, seiltype, lengde, produsentidentifikasjon og produksjonsdato hører til på en slitesterk merkelapp festet til sammenstillingen.
Full tonnasje holdt gjennom hele slaget er det som konverterer en hylse fra en beslag til en terminering, og ingen mengde visuell inspeksjon etterpå kan erstatte det.
Sammenligning av termineringseffektivitet: Hvor en øyeslynge mister styrke
Effektivitetstallene som er oppgitt for ulike øyeavslutninger er ikke identiske, og gapet forklarer hvorfor to stropper laget av samme tau kan oppføre seg svært forskjellig ved samme belastning. Diagrammet nedenfor sammenligner typiske verdier som er mye sitert for de viktigste termineringsmetodene.
Helles stikkontakt
Flamsk øye, stålhylse
Presset aluminiumshylse
Håndklemt skjøt
Kilekontakt
Ståltau klips
Mønsteret er konsistent på tvers av publiserte riggereferanser: avslutninger som utvikler grepet gradvis, for eksempel en støpt socket eller et flamsk øye med delt tråd, har en tendens til å nærme seg full styrke til selve tauet, mens avslutninger som er avhengige av mekanisk kompresjon av en tilpasning konsentrerer seg på en kortere seksjon av tauet. Denne konsentrasjonen er grunnen til at en presset aluminiumshylse normalt behandles som en terminering med litt lavere effektivitet enn en stikkontakt, selv når den er laget riktig.
To praktiske konklusjoner følger. Først beregnes designfaktoren som brukes på en slynge på taubruddkraften, deretter justeres for termineringseffektivitet, som er grunnen til at en øyeseil laget med ståltauklemmer aldri skal behandles som ekvivalent med en presset slynge av samme taustørrelse. For det andre er tallene ovenfor typiske verdier snarere enn garantier, og den styrende standarden, hylsengeometrien, formtilstanden og kompetansen til operatøren forskyver resultatet. En veldrevet butikk som verifiserer pressingen på prøvebasis kan vanligvis vise konsekvent bedre resultater enn en dårlig kontrollert butikk som bruker nominelt de samme komponentene.
Termineringseffektivitet setter det virkelige taket på en øyeslynge, så å oppgradere tauet mens du holder en svak termineringsmetode kjøper nesten ingenting.
C-ramme eller kurvramme: Velge pressen bak seilet
Hvis du bygger øyeslynger i stedet for å kjøpe dem, bestemmer rammestilen til pressen hvilke sammenstillinger du kan presse, hvor raskt du kan laste dem og hvor mye avbøyning du vil se ved høy tonnasje. Begge stilene gjør samme jobb, men de passer til forskjellige arbeidsforhold.
C-ramme presser
En C-rammepresse har en åpen hals som er tilgjengelig fra tre sider, noe som gjør lasting av en lang ferdig enhet enkel og holder operatøren borte fra en omsluttende struktur. Maskiner i denne klassen, slik som de mindre hydrauliske ståltaupressemaskinene, brukes normalt til mindre tau og til arbeid hvor sammenstillingen ikke kan roteres fritt.
Kurv-ramme presser
En kurvramme eller lukket ramme omgir pressesonen. Den lukkede geometrien er mye stivere, så avbøyningen under belastning reduseres og dysen forblir på linje gjennom slaget. Det betyr mest når tonnasjen øker, fordi en ramme som bøyer seg vil ikke levere den samme kompresjonen ved dysen som trykkmåleren antyder. Større maskiner, inkludert dedikerte slyngepresser, bruker denne designen nettopp av den grunn.
 GT-300 pressemaskin for ståltau (kurvramme) GT-300 ståltaupressemaskin skal trykke en liten størrelse på ståltau fra 6 mm til 30 mm. Se produkt →
| Faktor | C-rammepresse | Kurvrammepresse |
|---|---|---|
| Rammestivhet | Nedre, åpen struktur bøyer seg mer | Høyere, lukket struktur motstår avbøyning |
| Typisk tonnasjebånd | Små til mellomstore taustørrelser | Middels til store taustørrelser og tunge beslag |
| Laster tilgang | Tre sider åpne, lange sammenstillinger lett å plassere | Lasting gjennom rammeåpningen, bedre for gjentatt kort arbeid |
| Passer best til | Blandet, lavt volum og reparasjonsarbeid | Produksjon av slynge og hylser med høy tonnasje |
| Dyseinnretting under belastning | Krever nøye vedlikehold | Mer stabil gjennom slaget |
Hydraulisk forsyning betyr like mye som rammegeometri. Et dobbeltpumpesystem gir rask tilnærming med lavtrykkstrinnet og bytter deretter til høytrykkstrinnet for selve kompresjonen, som holder syklustidene rimelige uten å ofre den endelige kraften. Hvis høytrykkstrinnet ikke kan holde sin nominelle verdi gjennom hele slaget, vil hylsen være underformet i midten selv om slaget fullføres.
Rammeavbøyning gjør en tonnasjevurdering til et optimistisk tall, så lukkede rammepresser er det tryggere valget når hylsestørrelser og taudiametere vokser.
Hva du bør bekrefte før du kjøper øyeslynger eller bygger dem internt
Som innkjøper kjøper du en dokumentert prosess i stedet for en taulengde med en løkke på slutten. Som produsent eller grossist selger du det samme, og kjøperne som forstår dette vil be om bevis. En kort verifiseringsliste fjerner det meste av usikkerheten.
For kjøpere av ferdige seil
- Standarden seilet er laget etter, oppgitt på lappen eller sertifikatet i stedet for i samtalen.
- Arbeidsbelastningsgrense, slyngelengde og designfaktoren brukt på taubruddkraften.
- Hylsespesifikasjonen, inkludert legeringstype og hardhetsområde, ikke bare ytre dimensjoner.
- Bevis lasteposter der standarden eller applikasjonen krever dem.
- Sporbarhet som knytter hylsepartiet, taupartiet og presserekorden.
For butikker som bygger stropper internt
- En presse hvis nominelle tonnasje faktisk dekker den største hylsen du har tenkt å stenge, med margin i stedet for grensen.
- Et matchende sett med dyser for hver hylsefamilie du bruker, holdt i god stand og byttes ut når den er slitt.
- En tonnasje- eller trykkindikator som operatøren kan lese i øyeblikket av slaget.
- Et avsmalnings- eller glødetrinn, ikke bare et kutt, så tauendene sitter helt inne i hylsen.
- Et skriftlig akseptvindu for hylsedimensjoner etter pressing, og en avvisningsregel når den overskrides.
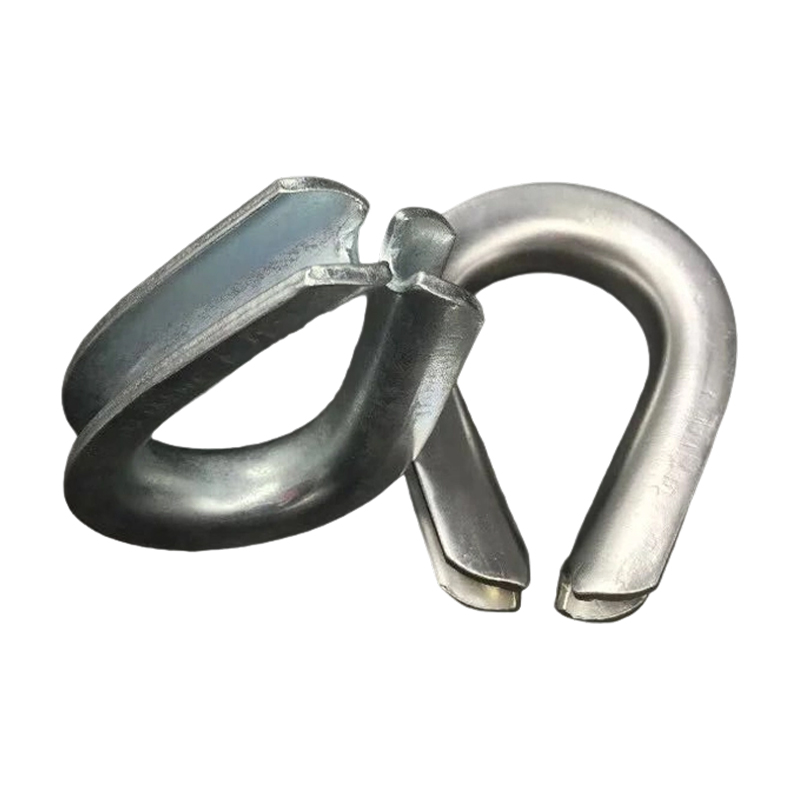 Ståltau fingerbøl Fingerbøl av ståltau er små, slitesterke beslag designet for å forsterke øynene (løkkene) til ståltauene, og forhindre slitasje, knekk og for tidlig svikt ved tilkoblingspunkt... Se produkt →
Fingerbøl deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Der en enkelt produsent leverer både pressen og hylsene, utvikles tonnasje, dyseprofil og hylsegeometri sammen i stedet for å settes sammen fra ikke-relaterte kataloger. Den kombinasjonen fjerner en hel kategori av misforhold, og det er ofte den praktiske grunnen til at en produksjonslinje setter seg på én leverandør i stedet for tre.
Hvis hylselegeringen, dysen og pressetonnasjen aldri ble spesifisert som ett system, har slynget ingen forsvarlig vurdering uansett hvor godt tauet er.
Inspeksjon, toleranser og feilmoduser som betyr noe
Inspeksjon av øyeslynge handler mest om å lese oppsigelsen. Tauslitasje er lett å se og lett å måle, mens hylseproblemer er subtile og utvikler seg raskt når de er startet. Tabellen nedenfor dekker kontrollene som faktisk forutsier feil.
| Inspeksjonspunkt | Hva du skal se etter | Ta ut av tjenesten når |
|---|---|---|
| Hylsekropp | Sprekker, dype riss, korrosjonsgroper, ujevn deformasjon | Enhver sprekk eller deformasjon utenfor det registrerte akseptvinduet |
| Tau ved ferrulmunningen | Ødelagte ledninger konsentrert ved inngangspunktet, knekk, halser | Antall brutte ledninger overskrider grensen satt av den gjeldende standarden |
| Øye og fingerbøl | Fingerbøl mangler, slitt gjennom eller roterer fritt i et forvrengt øye | Fingerbøl slitt, sprukket eller fraværende |
| Taukropp | Korrosjon, utflating, fuglebur, varmeskader, misfarging | Alvorlig korrosjon, forvrengning eller varmepåvirket seksjon |
| Tag og merking | Manglende, uleselig eller ikke samsvarende arbeidsbelastningsgrense | Identifikasjon kan ikke bekreftes |
Tau trukket ut av en hylse er nesten aldri et tauproblem. Det peker på underpressing, en overdimensjonert hylseboring, en mismatchende dyse eller et tau som ikke ble satt helt inn før slaget. Sprekkende hylser peker den andre veien, mot overpressing, en slitt dyse eller en beslag med hardhet utenfor spesifikasjonene. Fuglebur innenfor eller like utenfor hylsen indikerer vanligvis at tauet ble vridd under montering eller at enden ble kuttet i stedet for avsmalnet.
Korrosjon oppfører seg annerledes i en aluminiumshylse enn i tauet rundt. I salt eller kjemiske miljøer kan beslaget forringes fra innsiden mens tauet ser akseptabelt ut, så monteringer som brukes i marine arbeid fortjener nærmere oppmerksomhet ved hylsen enn ved midtspennet.
Tau som sklir ut av en hylse er en pressedefekt snarere enn slitasje, noe som betyr at det bør utløse en gjennomgang av prosessen, ikke bare skraping av en slynge.
Vedlikehold og Butikkdisiplin
Presser som får øyeslynger til å leve i et tøft miljø. Metallpartikler, smøretåke og gjentatte sykluser med høy kraft sliter på dyser, tetninger og hydrauliske komponenter, og en presse som stille har mistet tonnasje vil fortsette å produsere stropper som ser riktige ut. Daglige kontroller av dysens tilstand, oljenivå og trykkavlesninger er billige; et avvist parti stropper er det ikke.
To vaner skiller pålitelige butikker fra resten. Den første er en trykkende rekord: hylsebatch, taubatch, dysenummer, presseinnstilling, operatør og dato. Den andre er en periodisk verifisering av trykkutgang mot en kjent referanse, slik at en drivende måler fanges opp før den når kunden. Praktisk veiledning om oppbevaring hydrauliske ståltaupresser i brukbar stand dekker de fleste rutineoppgavene en slyngebutikk trenger.
Oppbevaring er også viktig. Slynger som holdes på fuktig betong, utsettes for sure gasser eller står i direkte sol, vil eldes raskere enn arbeidsregistrene tilsier, og aluminiumshylser er spesielt følsomme for langvarig kontakt med aggressive kjemikalier.
En presse som har mistet tonnasje vil ikke melde seg selv, så planlagt verifisering av kraftproduksjon beskytter hele produksjonsløpet.
Vanlige spørsmål: Øyestropper, hylser og trykkvalg
Hva brukes en øyeslynge til?
En øyeslynge brukes til å koble en last til en krok, sjakkel eller hovedlenke. Løkken i hver ende sprer forbindelsen over en radius og gir riggeren et stabilt festepunkt, derfor er øyeslynger vanlig ved løft, tauing, surring, fortøyning og generelt riggearbeid.
Hvordan er øyet dannet på en ståltau?
Den vanligste produksjonsmetoden er å snu tauenden tilbake og lukke den med en hydraulisk presset hylse, enten aluminium eller stål. Splittede flamske øyne, håndtunge skjøter og støpte sockets er alternativer, hver med sine egne effektivitet og inspeksjonsegenskaper.
Hva bestemmer grensen for arbeidsbelastning for en øyeslynge?
Arbeidsbelastningsgrensen er utledet fra taubruddkraften delt på designfaktoren, deretter justert for effektiviteten til avslutningen. Fordi avslutningen vanligvis er det begrensende elementet, kan to stropper laget av identiske tau bære forskjellige nominelle belastninger.
Hva er forskjellen mellom en returøyeslynge og en øyeslynge med ståltau?
En returøyeslynge er vanligvis en båndslynge hvis stoff er brettet tilbake og sydd for å lage løkken. En øyeslynge av ståltau bruker ståltau og en mekanisk avslutning, noe som gjør den langt mer motstandsdyktig mot slitasje, varme og skarpe kanter, men tyngre og mindre skånsom mot ferdige overflater.
Trenger en øyeslynge et fingerbøl?
Hvis seilet er vurdert ut fra en antagelse om at et fingerbøl er montert, så ja. Fingerbølet opprettholder øyeformen, sprer bæretrykket og beskytter tauet mot sjakkelen eller kroken, og fraværet endrer belastningsforholdene inne i øyet.
Hvilken pressetonnasje trengs for å presse en hylse?
Tonnasje avhenger av hylsenstørrelse, taudiameter og taukonstruksjon i stedet for på en enkelt tommelfingerregel. Som en generell retning håndteres små tau i det nedre tonnasjebåndet og større slyngesammenstillinger beveger seg inn i området på flere hundre tonn, og det er grunnen til at rammestivhet blir en avgjørende faktor. Hylsen og pressprodusenten bør bekrefte innstillingen for hver kombinasjon.
Hvor ofte bør øyeslynger inspiseres?
De fleste arbeidsplassregimer krever en dokumentert periodisk inspeksjon, vanligvis med intervaller på seks måneder eller mindre, med hyppigere kontroller der seil brukes under alvorlige forhold. Enhver seil som er involvert i en hendelse eller en overbelastning bør inspiseres og prøvetestes før den tas i bruk igjen.
Kan en skadet øyeslynge repareres?
Hylser og avslutninger skal ikke repareres i felten. En skadet slynge tas vanligvis ut av drift, og hvis et nytt øye er nødvendig, bør det produseres med riktig dyse, tonnasje og hylsespesifikasjon av et kompetent verksted.
Nesten hvert spørsmål om vurdering av øyeslynge løser seg til samme punkt: avslutningen, ikke tauet, avgjør hva seilet trygt kan bære.
Øyestropper sitter i enden av en lang forsyningskjede, og de siste sekundene av den kjeden, når hylsen trykkes, avgjør om produktet fortjener merkelappen. En kontrollert hylselegering, en dyse som passer til beslaget, en presse som holder full tonnasje gjennom slaget, en avsmalnende tauende og en dokumentert prøvebelastning er ikke valgfrie forbedringer. De er forskjellen mellom en slynge som består en test og en slynge som overlever en sesong.
For kjøpere betyr det å stille ubehagelige spørsmål om sertifisering og sporbarhet i stedet for å sammenligne prislister. For produsenter og grossistleverandører som bygger stropper i volum, betyr det å behandle pressen, dysene og hylsene som ett tilpasset system, siden en kjede av individuelt akseptable komponenter ikke automatisk gir en akseptabel avslutning. Xingtai har bygget hydrauliske ståltaupresser, utglødnings- og avsmalningsmaskiner, opprullingsmaskiner og matchede hylser siden 1992, som er den praktiske grunnen til at pressvariablene på disse enhetene er spesifisert sammen i stedet for satt sammen del for del.
VÅRE PRODUKTER
Anbefalte produkter
Nyheter
-
-
Tolv millimeter ståltau, en 4,5 meter ferdig slynge, og en 10 mm feil ved kuttet. Det er sekvensen mange slyngebutikker møter på en mandag morgen: øyet lander ikke der tegningen sier det skal, h...
READ MORE -
Se for deg et verksted som nettopp har vunnet en kontrakt for å produsere 120 identiske ståltaustropper, hver 3,75 meter lang med en strukket aluminiumshylse i den ene enden. Operatøren setter o...
READ MORE -
Et kveilhode er den roterende enheten som mottar ståltau, utglødde trådender eller trådstang og danner den til en tett kontrollert spiralspole. For produsenter som produserer ståltaustropper, ka...
READ MORE -
En ståltauprosessor i Sørøst-Asia avviste nylig nesten 30 prosent av en glødet batch fordi spolene hadde festet seg sammen og de ytre lagene var ripet opp uten å kunne repareres. Ovnsprofilen va...
READ MORE
Hold kontakten med Xingtai.

Hvis du trenger tilpasset hydraulisk utstyr eller teknisk konsultasjon, vennligst kontakt gjerne Xingtai salgs- og ingeniørteam.
Hurtigkoblinger
Kontakt oss
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Longgang Road nr. 3, Gaogang Port Street, Taizhou City, Kina.
Opphavsrett © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle rettigheter reservert. Tilpassede produsenter av hydrauliske maskiner Engros ståltau swagers Factory

